 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区


 当前位置:

大功率船舶艉轴锻件自由锻成型工艺优势分析
发布时间:2026-09-08 08:46:42
作者:山西永鑫生重工
分享到:
二维码分享
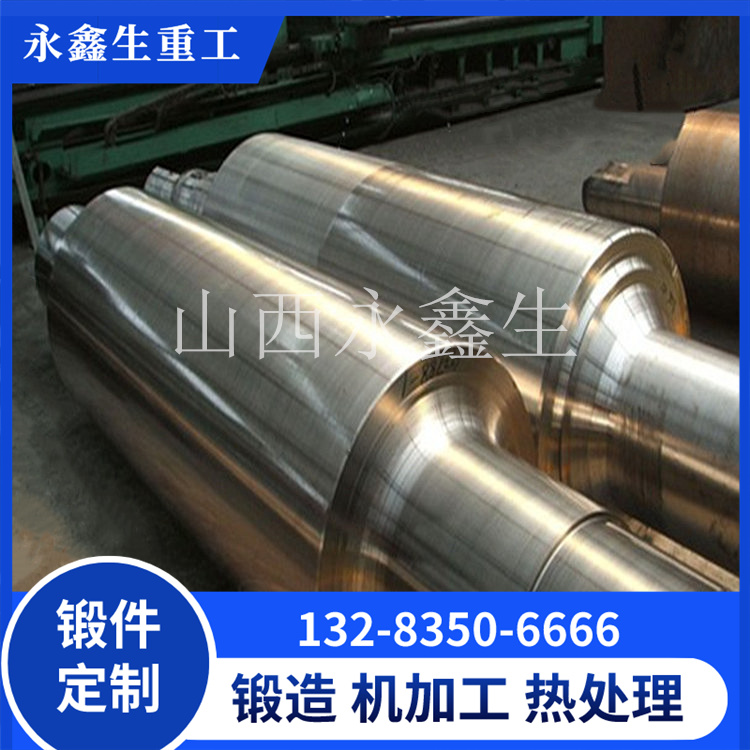
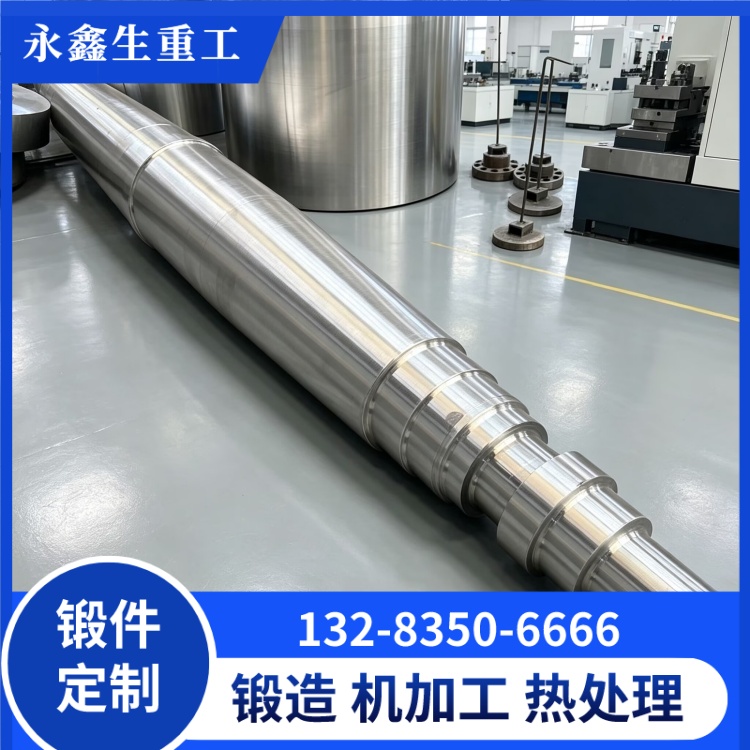
大功率船舶主机输出扭矩大,艉轴直径大、长度长,承受高等级扭转弯曲复合载荷,按照船级社规范,主推进艉轴必须采用锻钢件制造,自由锻是大功率船用艉轴主流成型工艺,对比铸造、模锻拥有不可替代优势。
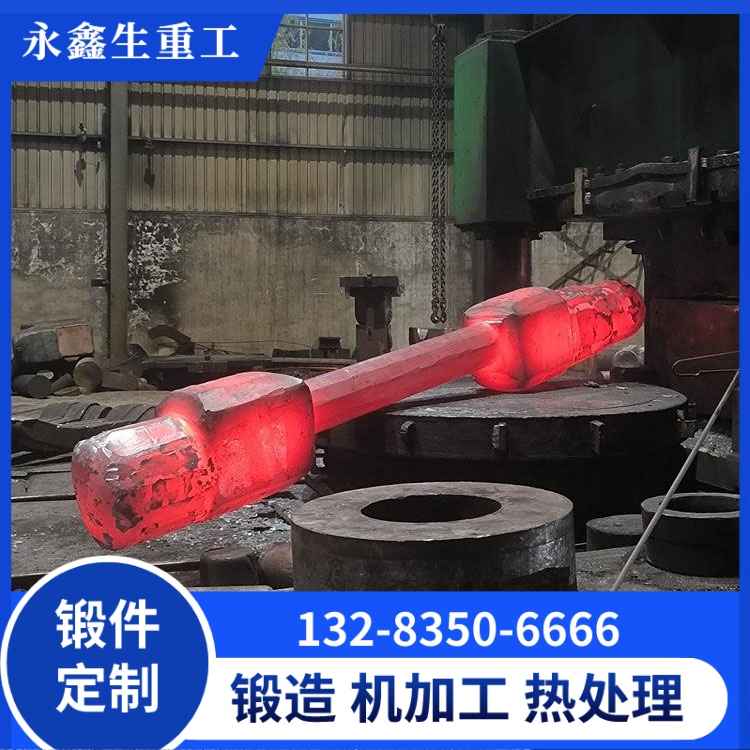
自由锻工艺依靠油压机、锻锤对钢锭逐步拔长变形,可生产大直径、超长尺寸艉轴锻件,适配大功率船舶大规格产品需求。锻造过程钢锭发生塑性变形,内部疏松、孔隙被压实焊合,锻件金属组织致密;通过合理拔长工艺,金属纤维流线沿着艉轴轴向连续分布,和受力方向保持一致,大幅提升抗扭转疲劳性能,这是铸件无法实现的,铸件内部容易残留气孔、疏松,疲劳性能差,船级社禁止铸件用作主推进艉轴。

模锻受模具尺寸限制,很难生产大长径比的大型艉轴;自由锻不需要定制大型模具,产品尺寸灵活,适配不同船厂非标图纸订单,新产品投产周期短。
当然自由锻对工艺管控要求高:需要合理规划火次,把控锻造比,控制始锻终锻温度,长轴锻件锻造过程容易弯曲,锻后、热处理之后都需要校正调直。山西永鑫生重工配备多台油压机、电液锤,具备大吨位长轴自由锻生产条件,能够完成大功率船舶艉轴拔长成型,严格管控锻造比、温度、校直工序。
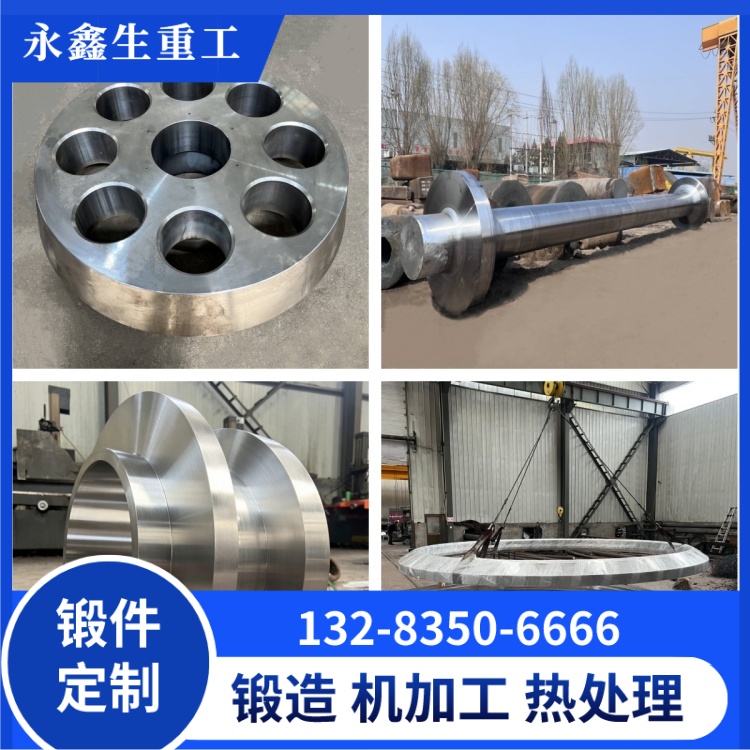
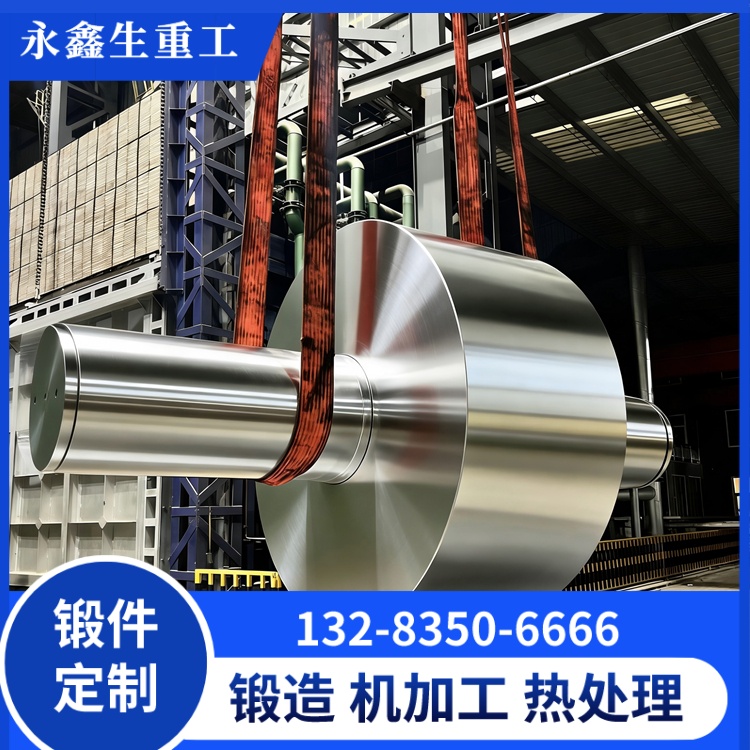
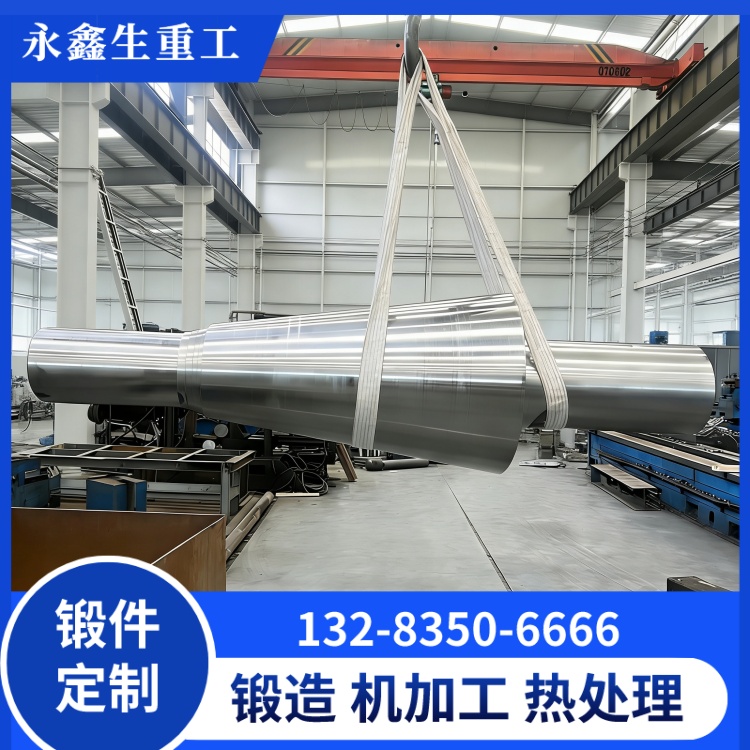
自由锻成型之后,依次开展缓冷、退火、调质热处理、多道机加工、多级无损检测。大功率艉轴锻件毛坯、粗加工、精加工成品均可生产,可和中间轴、推力轴、联轴器成套供货,支持 CCS 船级社监造,服务大功率散货船、集装箱船、海工船舶建造项目。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号