 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区


 当前位置:

船用联轴器锻件裂纹预防及锻造质量控制措施
发布时间:2026-09-08 09:07:50
作者:山西永鑫生重工
分享到:
二维码分享
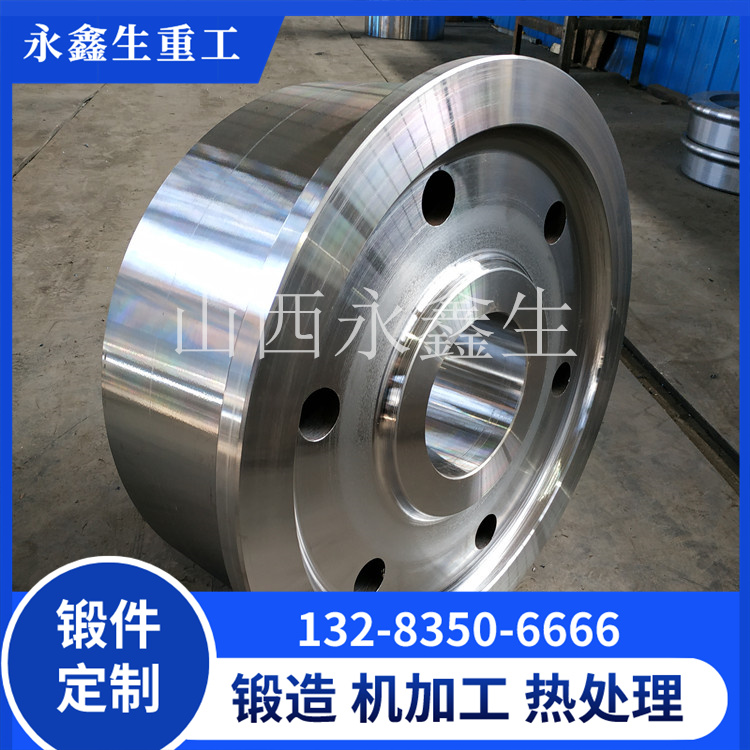
船用联轴器锻件在生产以及后期服役阶段,有可能出现裂纹缺陷,裂纹分为锻造裂纹、热处理裂纹、使用疲劳裂纹。裂纹一旦产生,会严重威胁轴系运行安全,需要从原材料、锻造、热处理、机加工、检测全流程落实预防措施。
原材料环节:钢锭选用真空精炼料,严控硫磷有害元素以及非金属夹杂物;钢锭进厂执行预探伤,杜绝坯料自带夹层、裂纹缺陷。

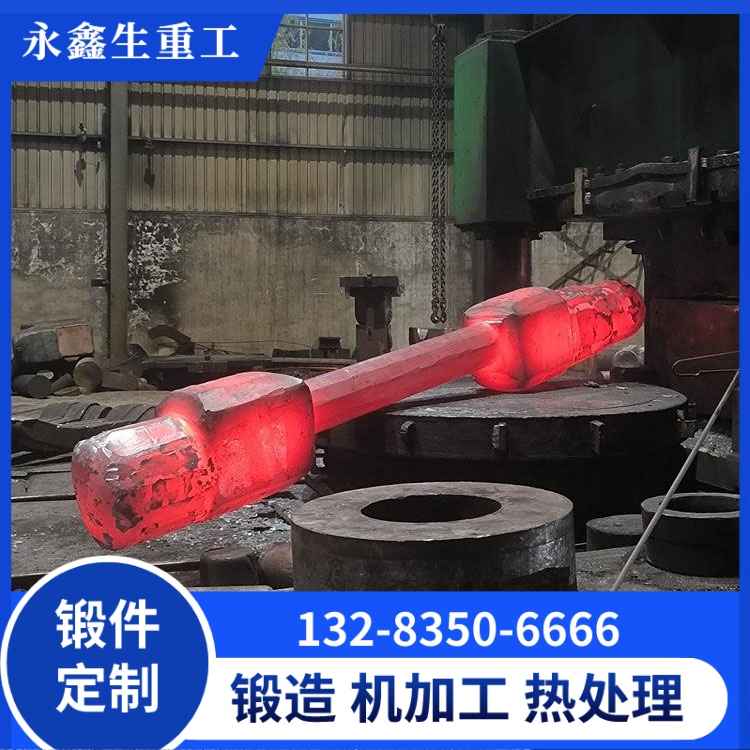
锻造裂纹预防:合理设计加热升温曲线,大法兰联轴器缓慢升温,防止内外温差应力开裂;管控始锻、终锻温度,温度过高晶粒粗大,温度过低塑性差容易产生锻造裂纹;法兰部位充分镦粗变形,保证锻造比达标;避免锻造折叠缺陷;锻件完成之后采用缓冷工艺,禁止合金钢锻件直接急冷空冷。
热处理裂纹预防:淬火工艺参数合理设置,冷却介质冷却速度匹配材质和截面尺寸,规避淬火应力开裂;锻件先做去应力退火,消除锻造应力之后再进行调质;大厚度法兰联轴器控制淬火升温速率。
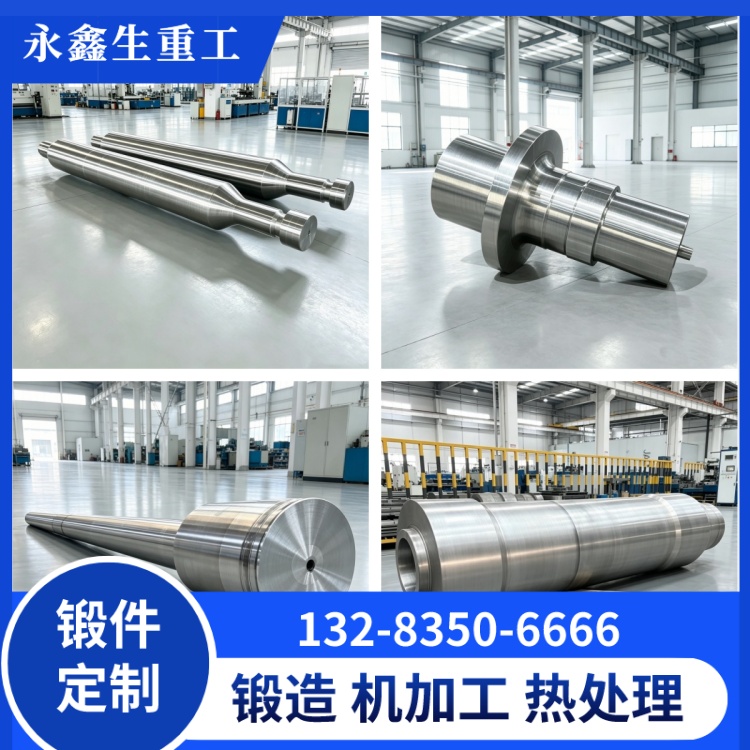
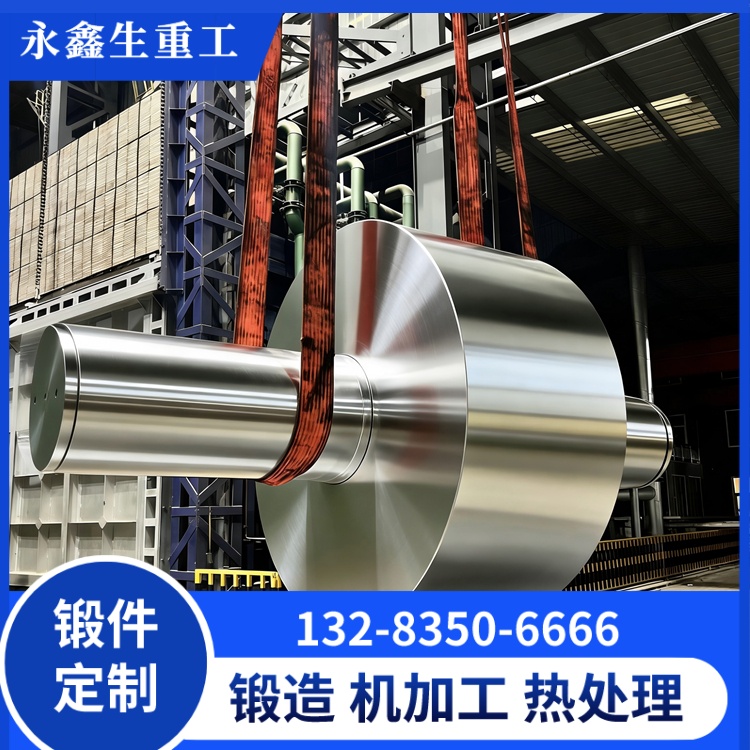
机加工裂纹预防:法兰根部加工足够过渡圆角,禁止尖锐直角,减少应力集中;加工过程避免啃刀、刀痕等表面损伤,刀痕会成为疲劳裂纹起点。
无损检测筛查:毛坯阶段探伤排查锻造裂纹;粗加工探伤排查热处理裂纹;成品精加工之后再次探伤,磁粉探伤重点扫查法兰端面、螺栓孔、过渡圆角位置,把带裂纹缺陷船用轴锻件拦截在出厂之前。
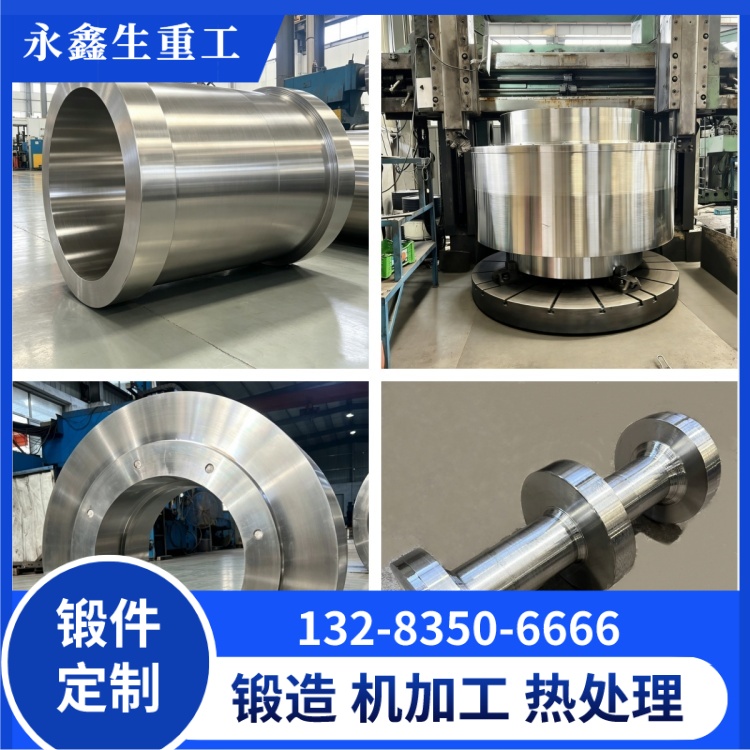
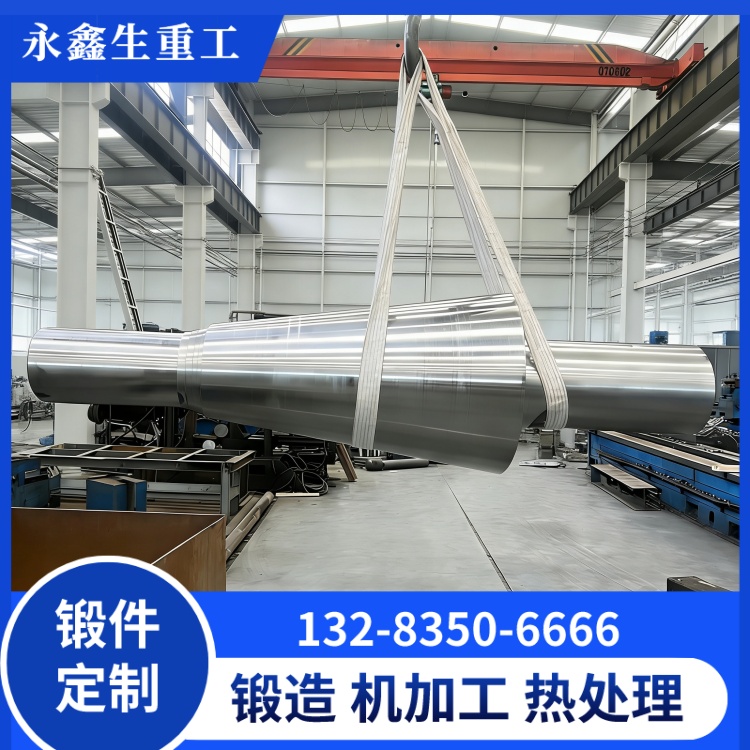
山西永鑫生重工在船用联轴器锻件生产中落实全套裂纹预防管控措施,原材料复检、锻造温控、缓冷工艺、规范热处理、优化机加工圆角、三级无损检测,减少裂纹风险,联轴器锻件可与艉轴、中间轴、推力轴配套交付,支持船级社检验。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号