 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区


 当前位置:

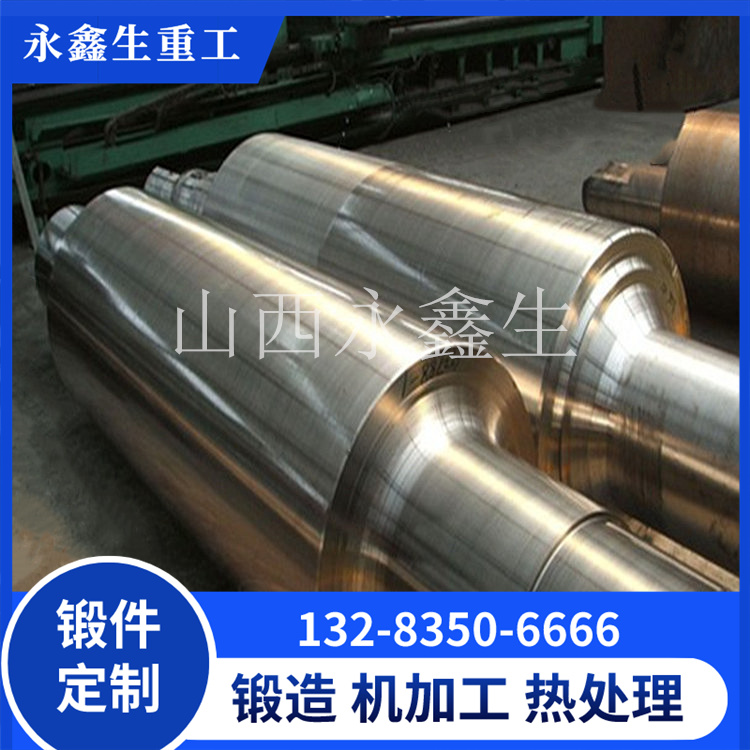
空心主轴锻件自由锻成型技术及质量控制
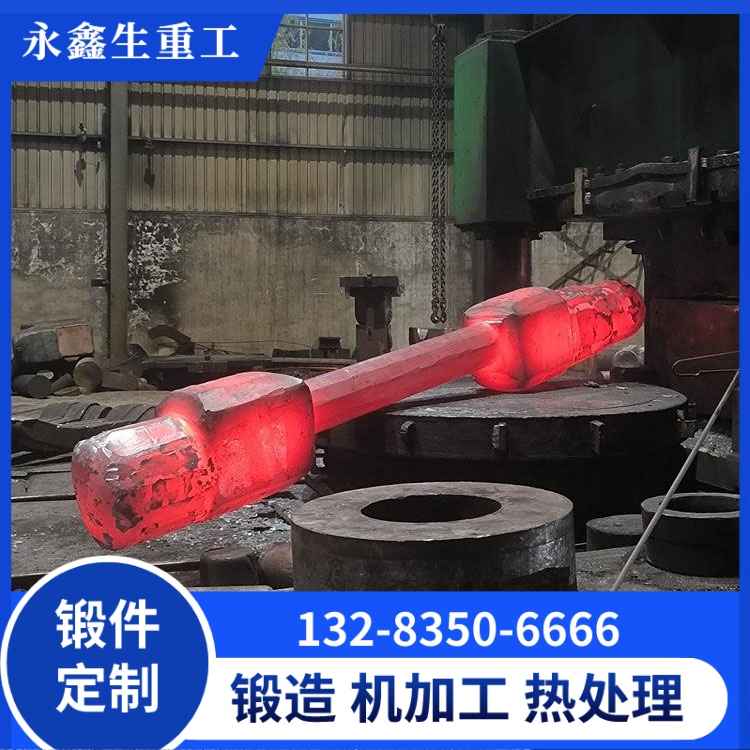
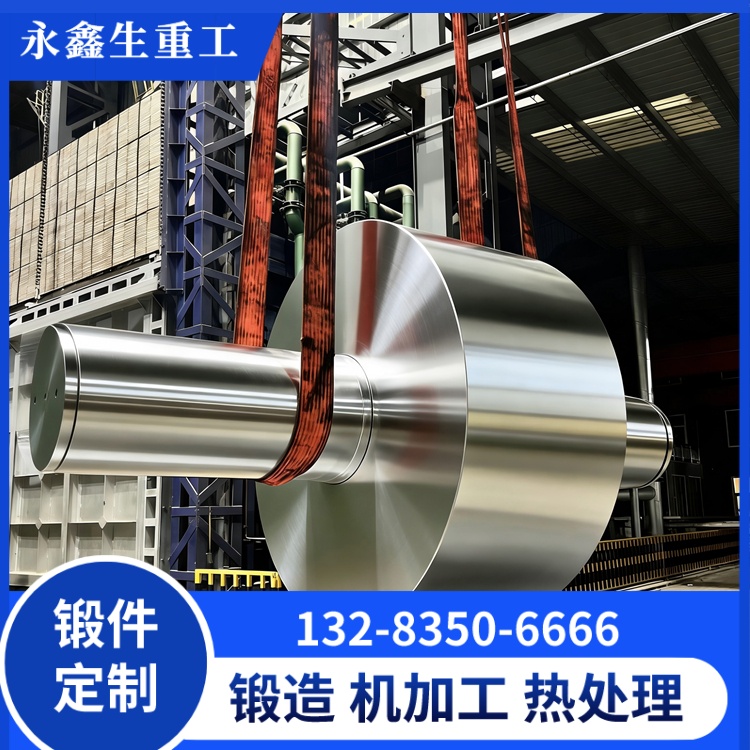
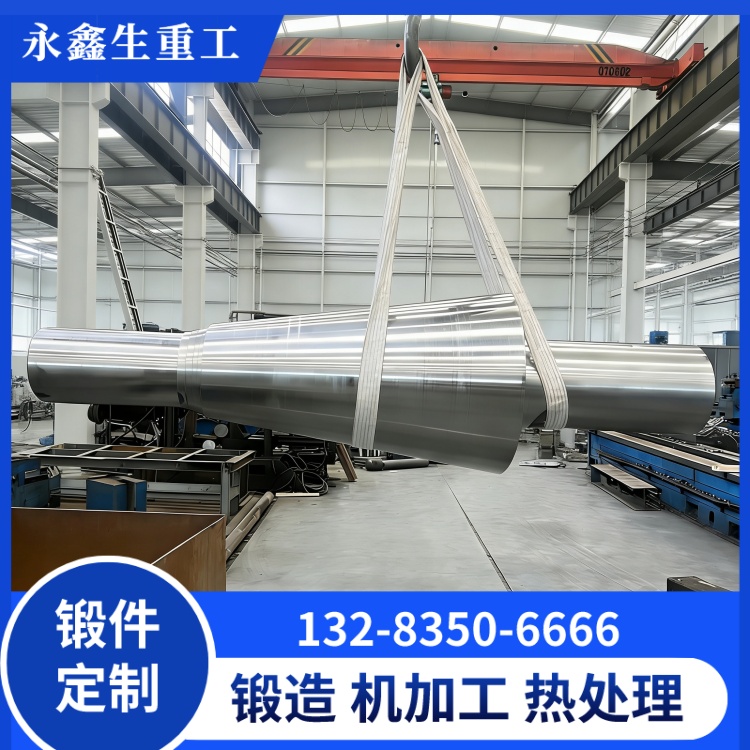
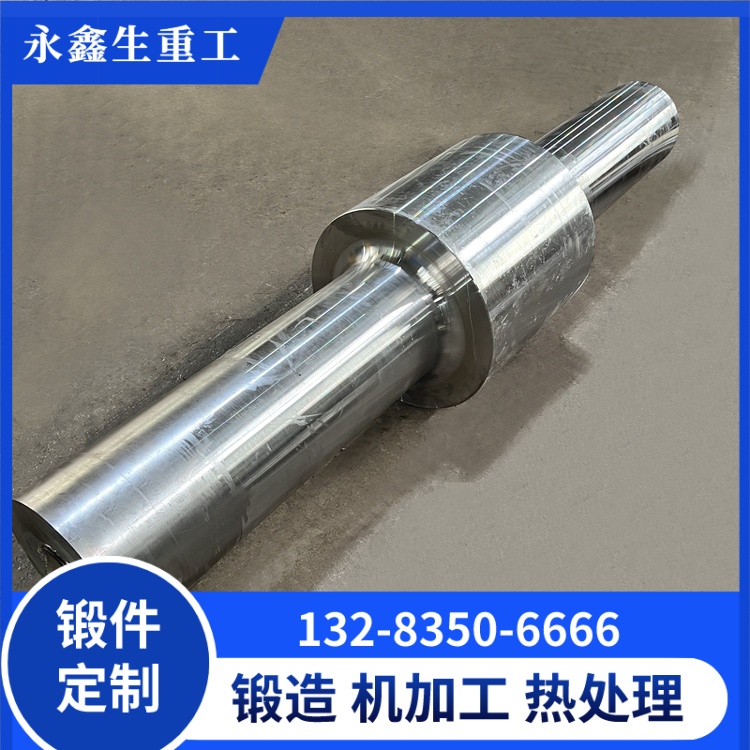
自由锻造是大型空心主轴锻件的主流成型方式。与模锻相比,自由锻设备投资相对灵活、工装成本低、适合多品种小批量生产,尤其适合截面大、重量大、品种变化多的轴类毛坯。本文围绕自由锻生产空心主轴的关键工序、成型原理与质量控制手段展开说明。
一、自由锻成型空心轴的工艺特点 自由锻通过上砧、下砧、马架、芯棒等简单工具使坯料在高度、直径与壁厚方向逐步变形。其优势在于:
工艺灵活,更换产品规格时无需专用模具。
锻件纤维流线可按轴向连续分布,提高纵向力学性能。
适合大截面、大重量工件,压力吨位可通过液压机满足。
变形过程中内部孔隙被压实,致密度优于铸态。 局限在于尺寸精度与表面质量低于模锻,通常需要后续粗加工留量。
二、关键成型工序
钢锭加热:在室式或台车式加热炉中缓慢升温至始锻温度,保温透烧。大钢锭需控制加热速率,避免热应力。
镦粗:将钢锭沿轴向压矮、径向展宽,击碎铸态组织。镦粗比一般取 1.5~2.5。
拔长:通过上砧往复压下使坯料轴向延伸,锻造比累计不低于 3。每趟压下量需控制,保证变形渗透到心部。
冲孔:在坯料中心用冲子冲出通孔,空心轴锻件由此成形。冲子需预热,冲孔后去除毛刺。
芯棒拔长:将芯棒穿入内孔,在马架上一边转动一边压下,使内孔扩大、外径缩小、壁厚减薄并压实。该工序是空心轴壁厚组织致密化的核心。
修整:锻出台阶、端面与圆角,保证外形接近图纸。

三、内部质量形成机制 自由锻的核心价值在于通过反复压下使铸态孔隙焊合。锻造比、压下量、温度与变形速率共同决定压实效果。三向压应力状态(尤其芯棒拔长时)有利于内部缺陷闭合。若锻造比不足或终锻温度过低,心部可能残留疏松或未焊合孔洞,成为超声波探伤超标缺陷源。
四、热处理与组织控制 自由锻态组织不均匀,需通过热处理改善。常用工艺为正火加回火或调质。正火细化晶粒、均匀组织;调质获得回火索氏体,保证强度与韧性匹配。空心轴锻件壁厚方向淬透性差异需在热处理工艺中考虑,必要时调整淬火冷却方式。

五、质量控制体系
过程控制:记录加热温度、保温时间、锻造比、终锻温度,关键工序留存工艺卡。
无损检测:粗加工后进行超声波探伤,执行 GB/T 6402 或 NB/T 47013.3 标准;关键轴肩磁粉探伤。
力学性能:取延长段试料检验抗拉、屈服、伸长率、冲击功。
几何尺寸:粗加工后按图纸检查外径、内径、台阶长度、同轴度。
表面质量:检查裂纹、折叠、结疤等自由锻常见表面缺陷。
六、制造能力 山西永鑫生重工股份有限公司位于定襄锻造产业带,自由锻设备覆盖 3 吨、5 吨锻锤至 15000 吨液压机全谱系,并新增 30000 吨模锻压机,可承接从中小型到超大型空心主轴的成型订单。公司在镦粗、拔长、冲孔、芯棒拔长等自由锻关键工序上配备专职工艺人员与工装,锻后热处理车间可完成正火、退火、调质,粗加工与超声波、磁粉探伤在厂内闭环完成。客户提供图纸后,从成型到检测各环节在同一工厂内串联,工艺衔接损失小,空心主轴的内部质量与尺寸一致性更易受控。
新闻中心
热门文章
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号