 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区


 当前位置:

轧辊模具大型锻件锻造工装设计与应用
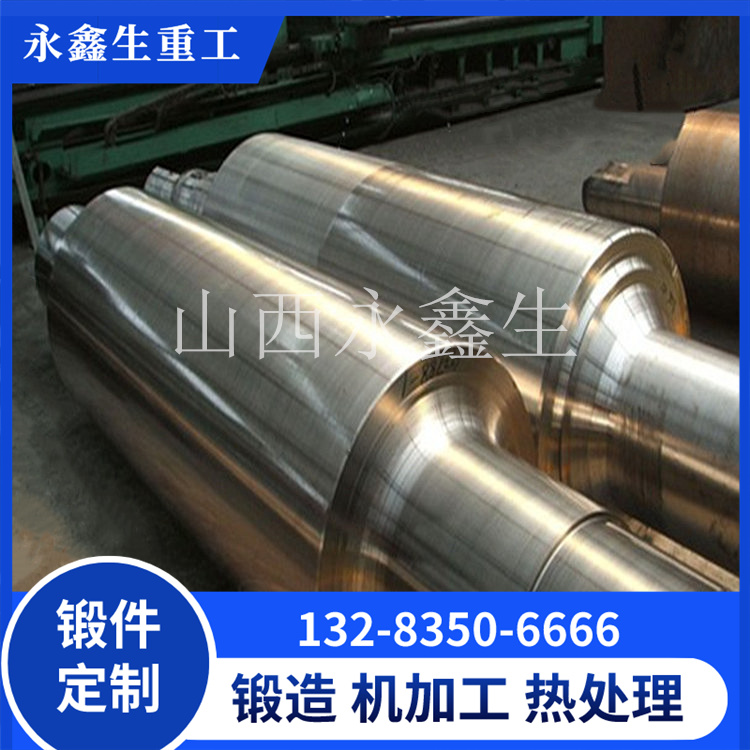
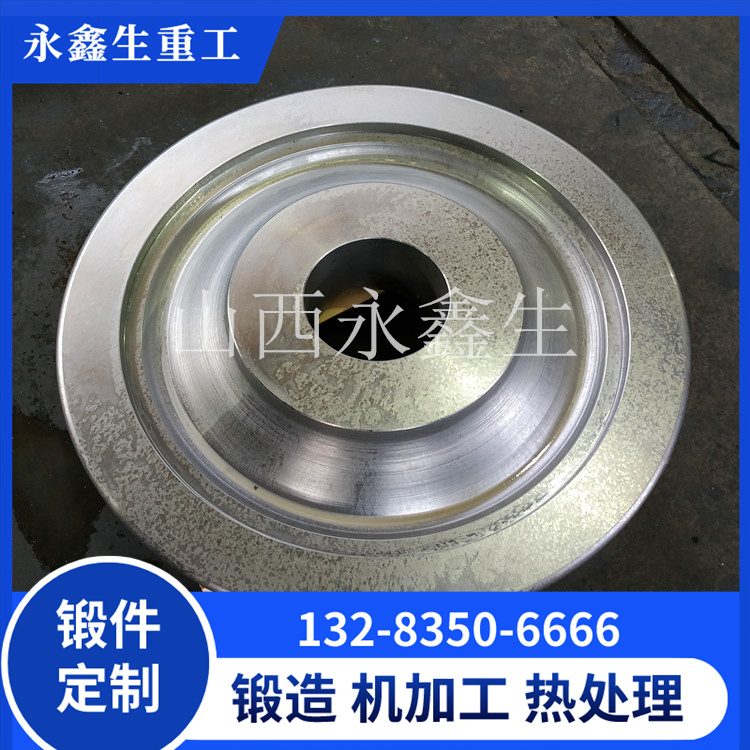
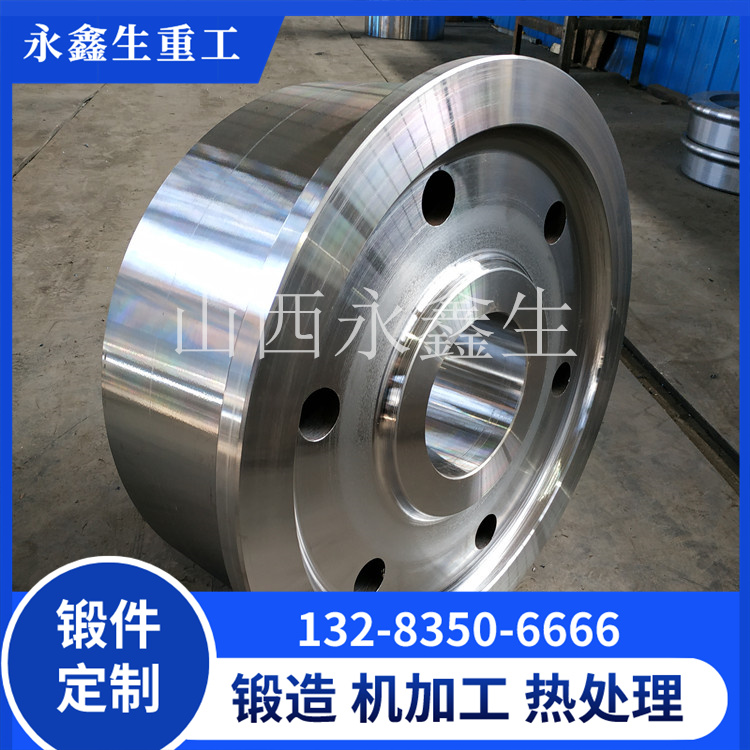
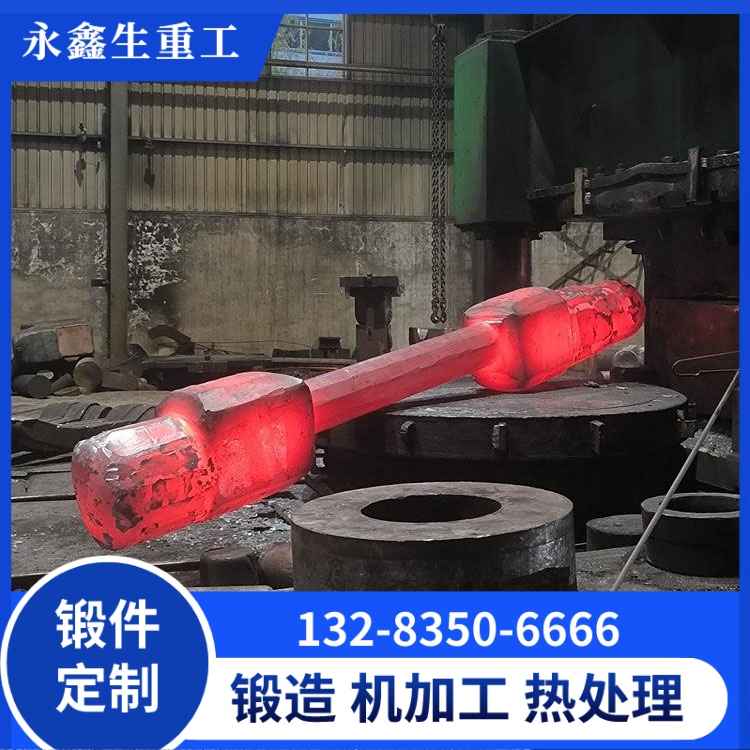
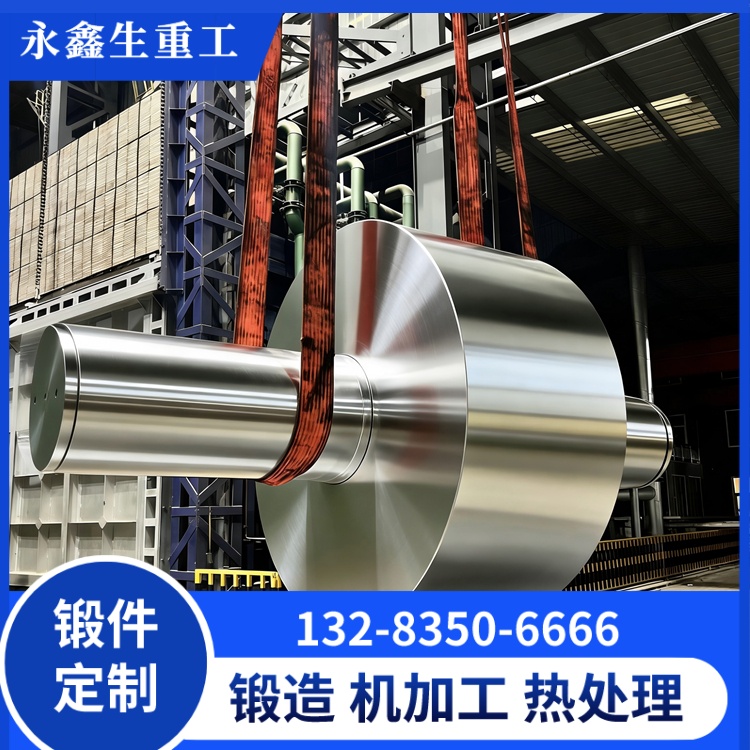
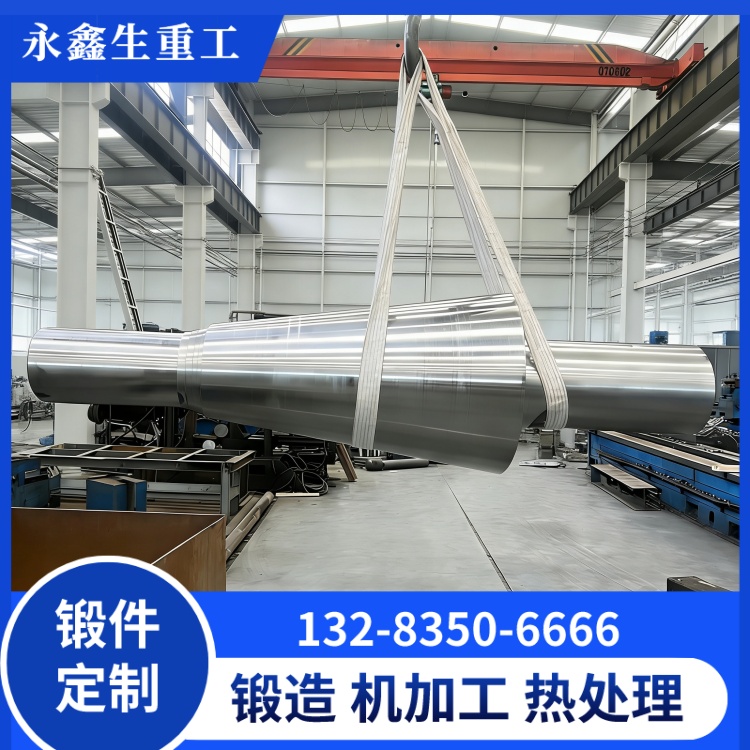
轧辊模具大型锻件重量大、外形为回转体结构,锻造过程需要配套专用工装完成镦粗、拔长、成型操作。工装结构设计合理性,直接影响锻件成型质量、锻造变形均匀性,同时关系锻造作业安全与生产效率。山西永鑫生重工结合大型轧辊模具锻件产品结构特点,设计适配锻造工装体系,在实际锻造生产中投入应用,改善锻件变形状态,降低成型缺陷发生率,提升大型辊模锻件生产稳定性。
大型辊模锻件锻造工装主要包含镦粗板、上下砧、芯轴、成型马架、垫块等,不同工序对应不同工装。镦粗工序使用上下镦粗板,镦粗板承受锻压设备巨大压力,需要具备高强度、高韧性,锻造过程不易变形开裂。镦粗板工作面保持平整,防止施压过程钢锭表面受力不均,造成局部金属流动紊乱,产生表面裂纹。镦粗板尺寸要大于钢锭端面直径,保证钢锭端面全部受压。

拔长工序使用平砧或者宽砧工装。宽砧拔长是大型辊模锻件芯部压实的关键工艺,宽砧工装砧面宽度大,压力可以渗透到锻件芯部,提升芯部变形量,有效焊合钢锭芯部疏松缺陷。窄砧容易造成锻件表层变形大、芯部变形不足,芯部缺陷无法压实。山西永鑫生重工针对不同规格轧辊模具锻件,配套系列化宽砧工装,根据锻件直径选用对应宽度砧具。
针对带台阶结构辊模锻件成型,设计专用成型马架与圆弧垫块。辊模锻件台阶过渡位置,使用圆弧垫块锻造成型,替代直角成型,减少锻件台阶根部应力集中,避免锻造过程台阶转角产生裂纹。如果采用直角工装成型,转角位置金属流动受阻,容易产生折叠、裂纹缺陷,后续清理工作量大。工装圆弧半径按照锻件图纸圆角放大锻造工艺余量设计,兼顾成型效果和后续机加工余量。

工装设计同时要考虑强度、耐热性能与更换便利性。锻造作业时工装长期接触高温钢料,温度升高,反复承受冲击载荷,工装材料选用耐热模具钢制作,防止工装本体变形损坏。工装设计标准化接口,拆装便捷,缩短工装更换时间,提升生产效率;工装边角做倒角处理,避免工装尖角划伤高温锻件表面。
工装投入使用前需要开展检查维护,检查工装工作面有无裂纹、凹陷、变形,不合格工装禁止上线。锻造过程定时检查工装状态,高温下工装容易磨损变形,及时修复更换。工装摆放保证对中,防止施压偏心,造成锻件弯曲、受力不对称。

工装搭配锻造工艺方案协同使用。工艺人员根据轧辊模具锻件尺寸,提前选定工装类型,规划镦粗、拔长、成型工序工装切换顺序。工装参数纳入锻造工艺卡,现场操作工按照工艺卡选用工装。借助专用工装,改善高温金属流动状态,让锻件变形更加均匀,晶粒细化效果更好,减少折叠、表面裂纹、芯部压实不足等锻造缺陷。
山西永鑫生重工持续迭代大型轧辊模具锻件锻造工装,根据生产中出现的成型问题优化工装结构。工装体系的应用,有效提升大型辊模锻件成型质量,降低缺陷率,缩短生产周期。锻造工装是大型辊模锻件生产重要硬件支撑,合理的工装设计配合成熟锻造工艺,保障轧辊模具大型锻件稳定生产,为客户提供高品质辊模锻件产品。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号