 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区


 当前位置:

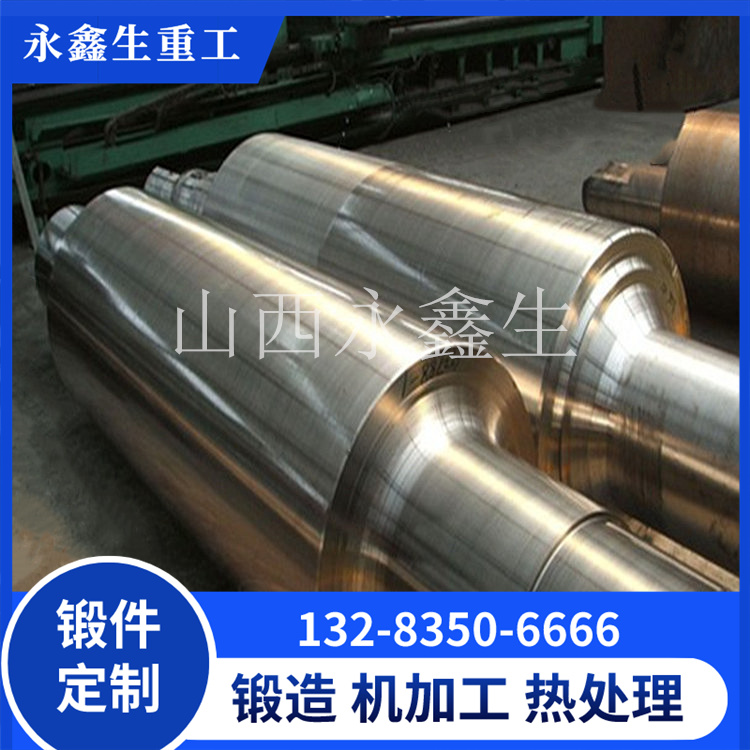
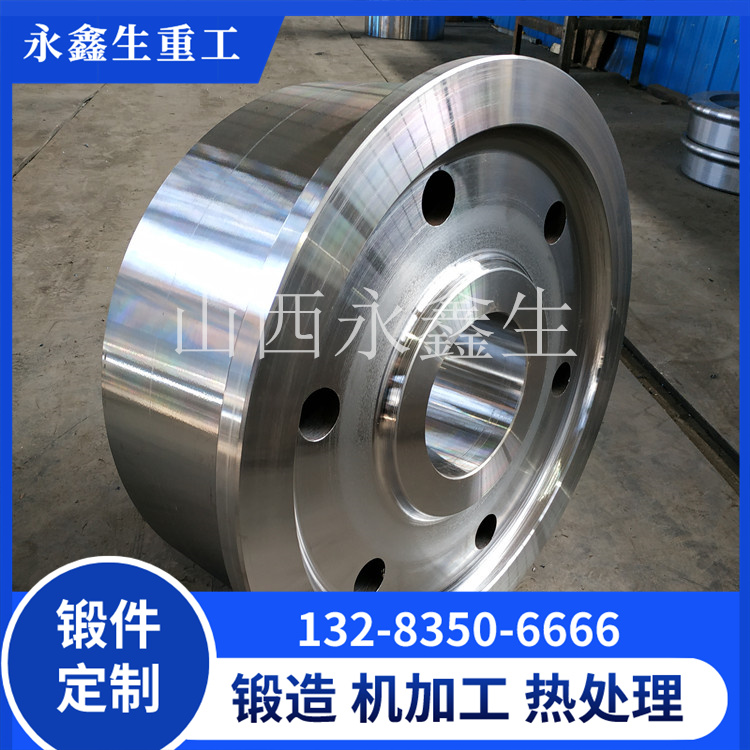
锻造辊模热疲劳失效原因分析与改进方案
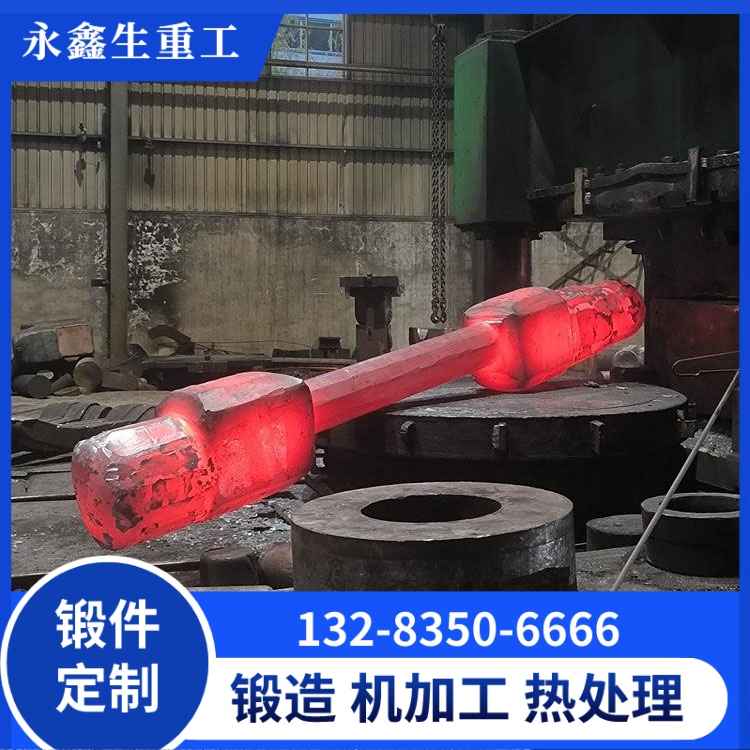
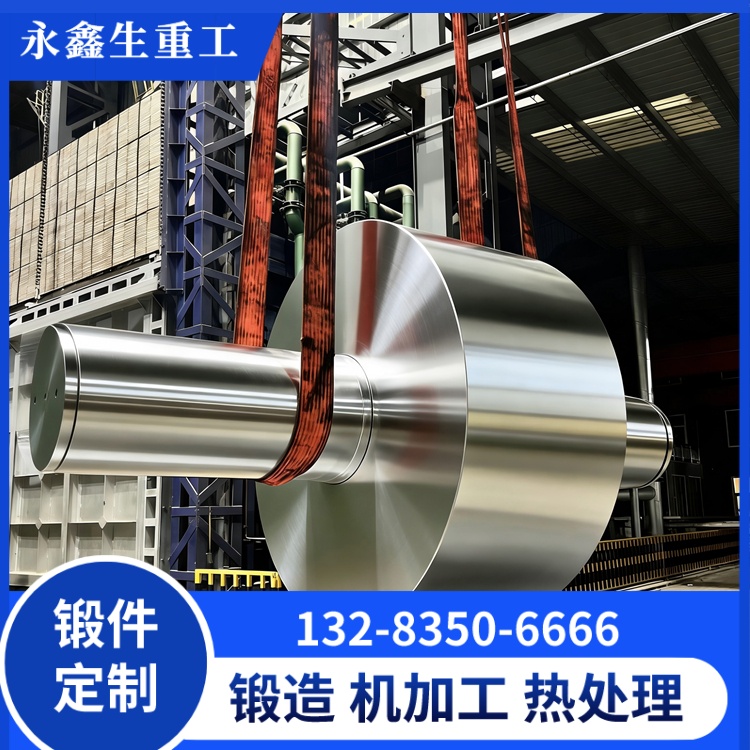
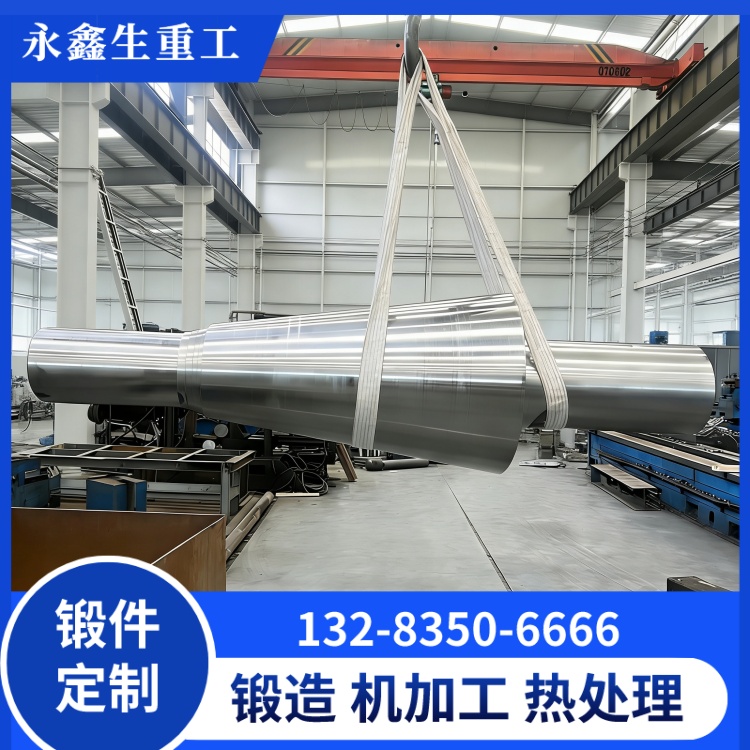
锻造辊模在轧钢生产过程反复接触高温轧件,随后强制冷却,工作面持续承受循环冷热交变应力,热疲劳裂纹是锻造辊模最主要失效形式。辊模表面萌生网状热疲劳裂纹,裂纹持续扩展,会造成辊模工作面剥落、掉块,模具提前报废,影响轧制产线连续生产。山西永鑫生重工对大量锻造辊模热疲劳失效案例开展分析,定位失效诱因,针对性制定工艺改进方案,提升锻造辊模抗热疲劳能力,延长模具使用寿命。
热疲劳失效的机理:轧制作业时,辊模工作面接触高温坯料,表层温度快速上升,受热膨胀,但基体温度较低限制表层膨胀,产生压应力;辊模脱离轧件后喷水冷却,表层温度快速下降收缩,基体阻碍收缩产生拉应力。周期性压应力、拉应力循环作用,在模具表层形成疲劳源,逐步生成网状热疲劳裂纹。裂纹萌生位置多集中在工作面刀痕、表面划痕、材料夹杂物、微小锻造缺陷处,这些位置属于应力集中点。
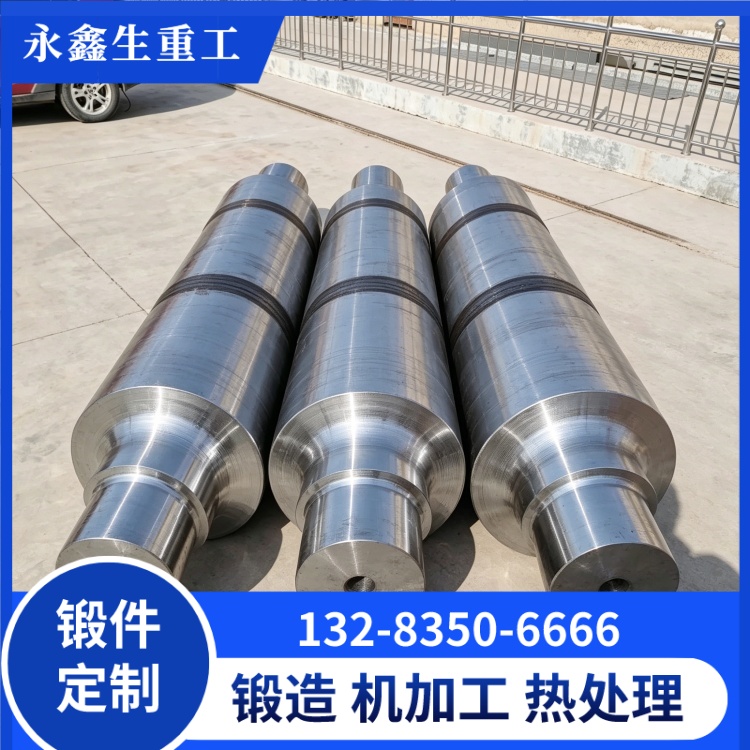
造成锻造辊模热疲劳失效的原因可以分为材料、锻造、热处理、机加工、现场工况五大类。原材料方面,钢材纯净度不足,非金属夹杂物多,夹杂物作为裂纹源加速热疲劳裂纹产生;材料选型不当,热疲劳性能不匹配工况。锻造方面,锻造比不足,锻件芯部组织疏松,晶粒粗大,组织不均匀,降低材料抗裂纹扩展能力;锻造残余应力过高。
热处理因素:淬火回火参数不合理,基体韧性不足,残余应力没有充分释放;晶粒粗大,金相组织不佳。机加工因素:辊模工作面存在刀痕、划痕,表面粗糙度差,应力集中诱发裂纹;加工残余应力留存工件表层。现场工况因素:轧制温度过高、冷却介质喷淋不均匀,辊模局部温差过大;启停产线频繁,冷热循环频次提升,加速热疲劳损坏。
对应的改进方案从源头依次落实。原材料改进:选用高纯净度精炼热作模具钢,降低硫磷杂质与非金属夹杂物,提升钢材抗热疲劳基础性能;前期根据轧制温度、冷热循环频率科学选型,匹配热疲劳性能优良钢号。

锻造工艺改进:优化锻造工艺,保证足够锻造比,采用镦拔组合工艺,压实内部疏松,细化晶粒,获得均匀致密组织;规范加热与锻后缓冷制度,降低锻造残余应力,减少锻件内部缺陷,消除裂纹萌生隐患。
热处理工艺改进:优化淬火回火曲线,充分释放残余应力,获得强韧性匹配的金相组织;控制晶粒尺寸,避免晶粒粗大;回火参数匹配辊模工作温度,防止服役中回火软化。
机加工改进:精加工降低辊模工作面表面粗糙度,去除刀痕、划痕;优化切削参数,减少表层切削残余应力;必要时增加表面强化处理,例如渗氮、激光熔覆,提升工作面抗热疲劳性能。
客户现场使用优化建议:均匀布置冷却喷淋装置,避免辊模局部骤冷骤热;稳定轧制节奏,减少频繁启停带来的剧烈冷热循环;定期检查辊模锻件表面,早期微小裂纹及时打磨清理,防止裂纹扩展。

山西永鑫生重工建立辊模失效分析机制,客户反馈失效辊模后,收集失效样品,开展外观观察、金相检测、硬度测试,确定热疲劳失效主导原因,反向优化锻件生产工艺。经过多轮工艺改进,出品锻造辊模抗热疲劳性能得到明显提升,有效延缓热疲劳裂纹萌生时间。
锻造辊模热疲劳失效是多因素耦合结果,单一工艺调整难以彻底解决问题,必须材料、锻造、热处理、机加工协同优化。山西永鑫生重工持续优化整套锻造辊模生产工艺,降低残余应力,细化均匀金相组织,提升锻件韧性,减轻热疲劳损伤,为轧钢行业提供长寿命锻造辊模锻件产品。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号