 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区


 当前位置:

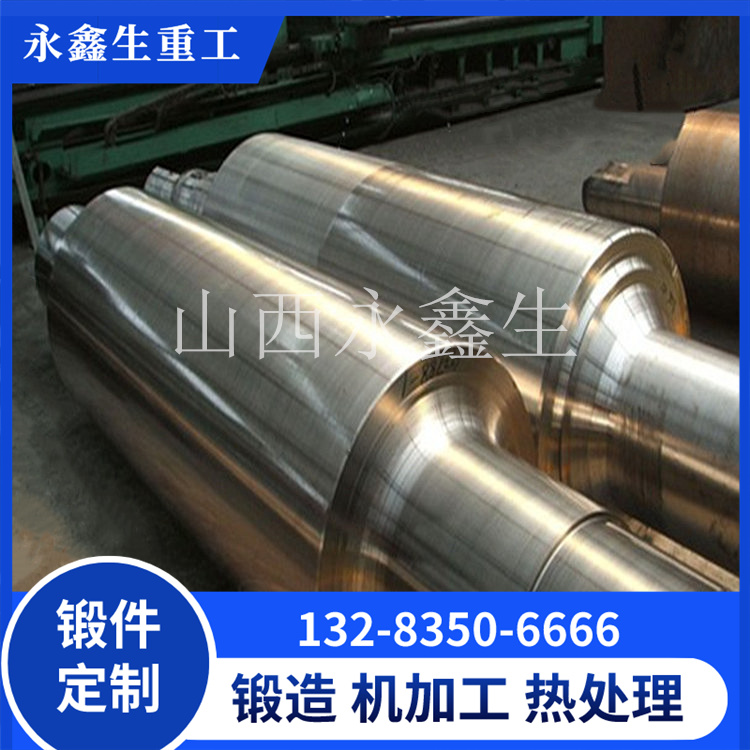
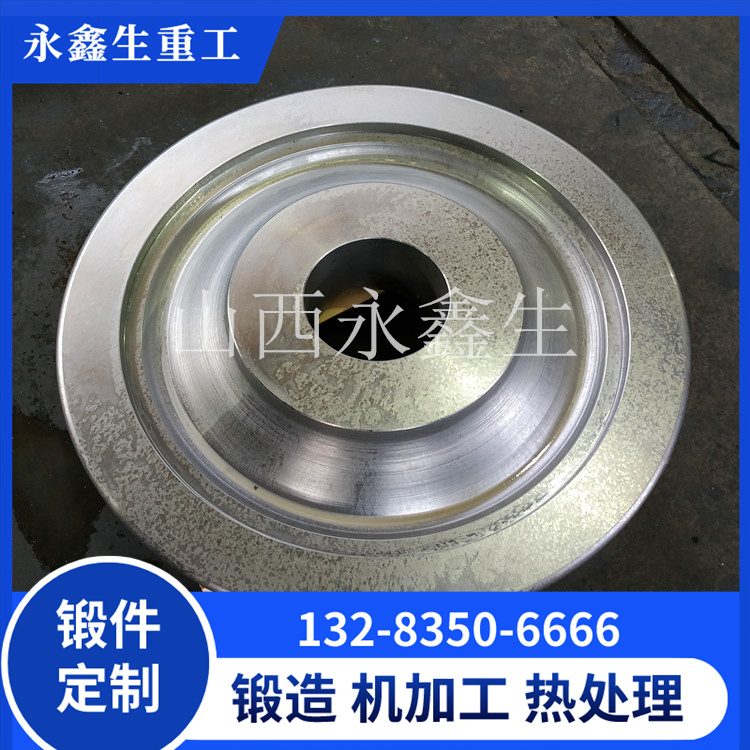
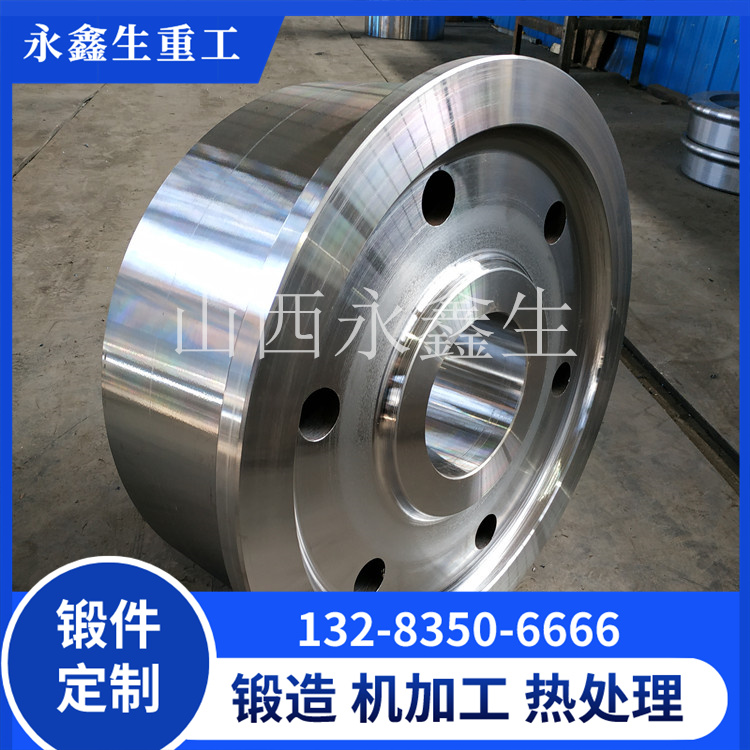
合金钢台阶筒锻件 台阶筒锻件粗精加工厂家
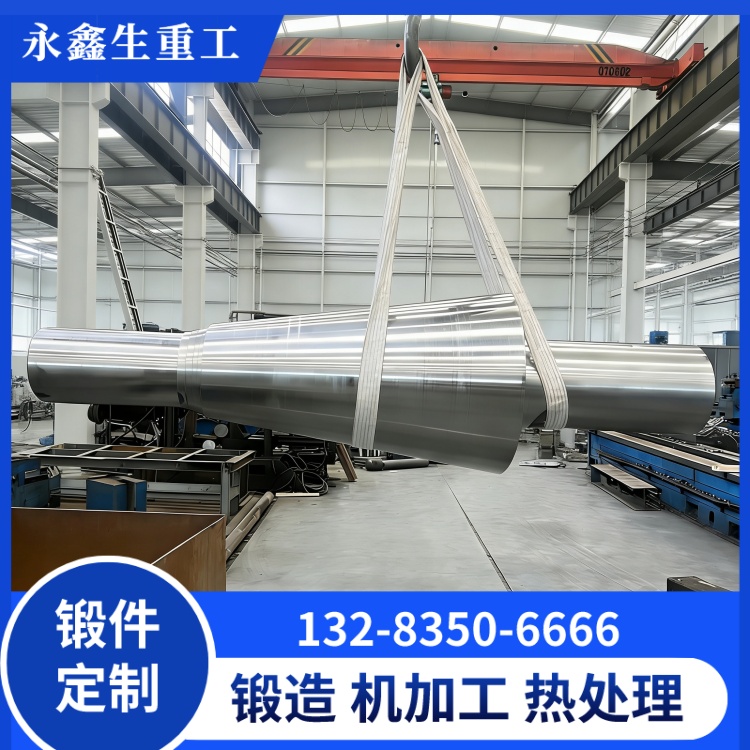
合金钢台阶筒锻件是一种截面呈阶梯变化的中空合金钢构件,兼具筒体支撑、变径连接、承压密封和载荷传递功能,常用于高压油缸、阀门、缸体、压力容器、机械连接件等部位。合金钢材质配合整体锻造工艺,可获得高强度、良好韧性和连续金属流线,尤其适合截面变化大、载荷复杂、可靠性要求高的工况。山西永鑫生重工股份有限公司专业生产合金钢台阶筒锻件,可承接台阶筒锻件粗精加工业务,为客户提供从锻造毛坯到机加工成品的一站式服务。
合金钢台阶筒锻件常用材质包括 42CrMo、35CrMo、40Cr、16Mn、20MnMo 等。42CrMo 强度高、淬透性好,适合高压重载台阶筒;35CrMo 耐热性和抗疲劳性能较好,适合交变载荷工况;16Mn、20MnMo 常用于承压类台阶筒。原材料选用精炼钢锭或优质圆钢,进厂后进行光谱分析,核查合金元素含量,严格控制硫、磷等有害杂质,并进行超声波初检,排查内部缩孔、夹渣、气孔等缺陷,不合格材料不得投入生产。

台阶筒锻件生产的难点在于台阶过渡区的金属流动控制。由于各段直径、壁厚和高度不同,锻造时金属容易在台阶处形成折叠、裂纹或流线紊乱,影响结构强度。山西永鑫生重工技术团队会根据客户图纸制定专项工艺方案,确定坯料尺寸、锻造火次、模具形状、压下量分配和成型顺序。对于台阶差较大的产品,会采用局部聚料、分段成型和中间回炉加热等措施,保证台阶轮廓清晰、组织致密。
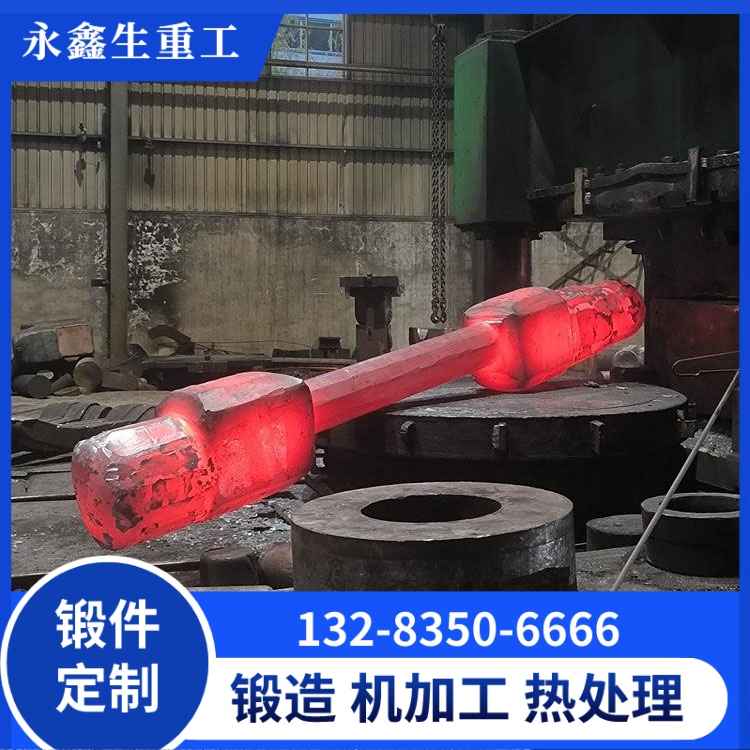
坯料加热采用台车炉阶梯升温工艺。合金钢导热性能较差,截面变化大的台阶筒更容易产生热应力,因此低温段需缓慢预热,中温段充分均热,高温段按材质要求保温,保证坯料芯部与表层温度均匀。锻造过程严格控制始锻温度和终锻温度,避免过热导致晶粒粗大,或温度过低导致变形困难、产生裂纹。锻造工序一般包括镦粗、冲孔、分段成型、扩孔、整形等,通过合理变形压实内部疏松,破碎铸态组织,使金属流线沿筒体和台阶轮廓连续分布。
锻件成型后必须进行缓冷,逐步释放锻造残余应力,减少冷却变形和开裂风险。热处理工序根据材质和技术要求确定,多数合金钢台阶筒采用调质热处理,即淬火 + 高温回火,以获得强度、塑性和韧性匹配良好的回火索氏体组织。部分承压类台阶筒可采用正火 + 回火,不锈钢台阶筒采用固溶处理。热处理工艺参数由工程师按材质、壁厚和性能指标单独编制,炉温曲线全程记录,热处理后抽检硬度并验证力学性能。
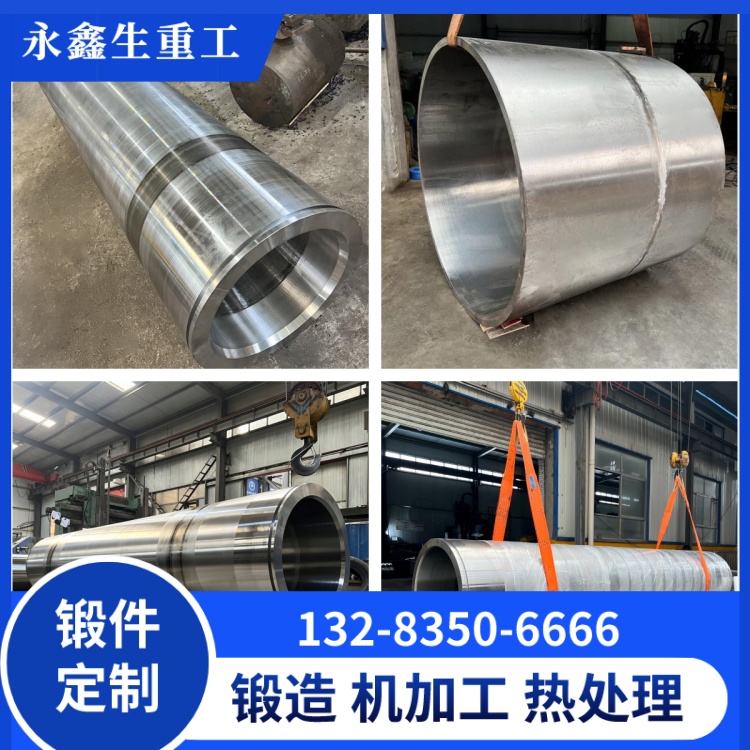
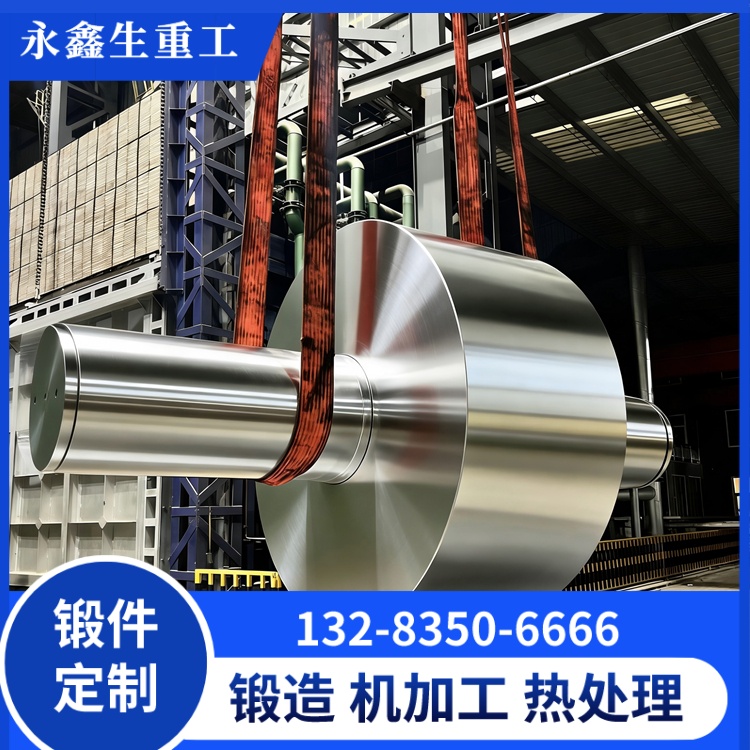
机加工是合金钢台阶筒锻件制造的重要环节。由于台阶筒结构复杂、尺寸精度要求高,加工时需要使用重型数控车床、镗床等设备,完成内外圆、端面、台阶、坡口、密封槽、倒角等加工。粗加工阶段去除大部分余量和氧化皮,精加工阶段保证各段尺寸公差、圆度、圆柱度、同轴度、端面跳动和台阶位置精度。对于同轴度要求较高的台阶筒,尽量采用一次装夹完成关键面加工,减少多次装夹带来的定位误差。
粗加工完成后进行超声波 UT 探伤,检测台阶筒内部是否存在疏松、夹杂、裂纹等缺陷;精加工完成后根据客户要求增加磁粉 MT 探伤,重点检测台阶过渡区、端面和内外表面微裂纹。探伤由持证人员操作,出具正式探伤报告。力学性能取样检测合格后,整理材质证明书、热处理记录、探伤报告和尺寸检测记录,随产品交付客户。
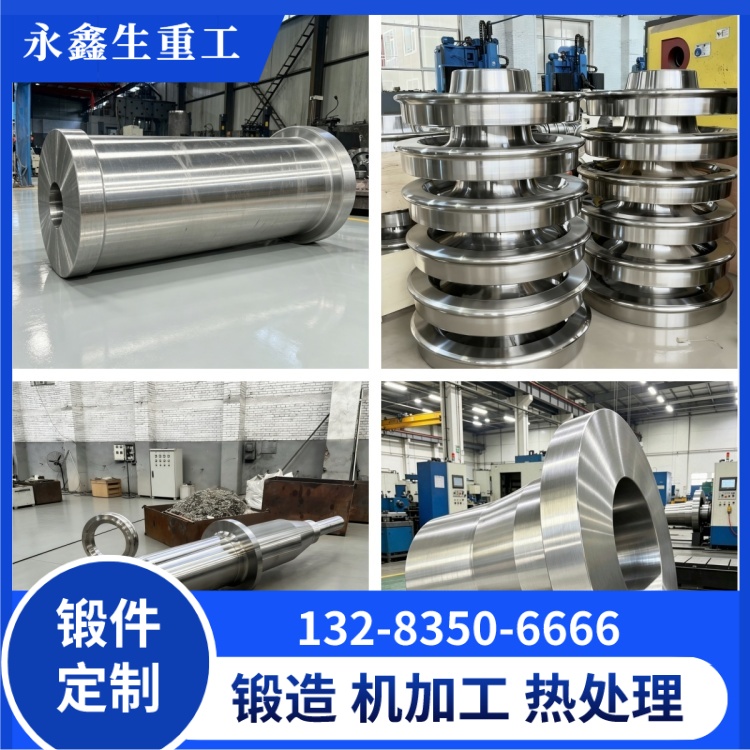
山西永鑫生重工可生产各类合金钢台阶筒锻件,支持按图纸定制不同外径、内径、高度、壁厚、台阶数量和过渡形式的产品,可提供锻造毛坯、粗加工半成品和精加工成品。产品广泛应用于液压油缸台阶筒、阀门阀体、缸体连接件、压力容器变径筒、机械支撑连接筒等部件。工厂拥有万吨级自由锻设备、大型热处理炉、重型数控机加工设备和理化探伤实验室,具备合金钢台阶筒锻件粗精加工一体化生产能力。
合金钢台阶筒采购客户往往关注台阶成型质量、内部缺陷控制、热处理稳定性和机加工精度。永鑫生重工从工艺方案、锻造、热处理到机加工进行全流程控制,减少外协环节,缩短交付周期,并可根据客户技术协议提供专项检测资料。随着高压、重载、非标装备市场发展,合金钢台阶筒锻件需求持续增长,山西永鑫生重工将继续提升台阶筒锻造与机加工能力,为客户提供高质量、高可靠性的台阶筒锻件产品。
新闻中心
热门文章
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号