 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区


 当前位置:

工业轴类锻件一站式锻造,主轴风机轴轧辊按需生产
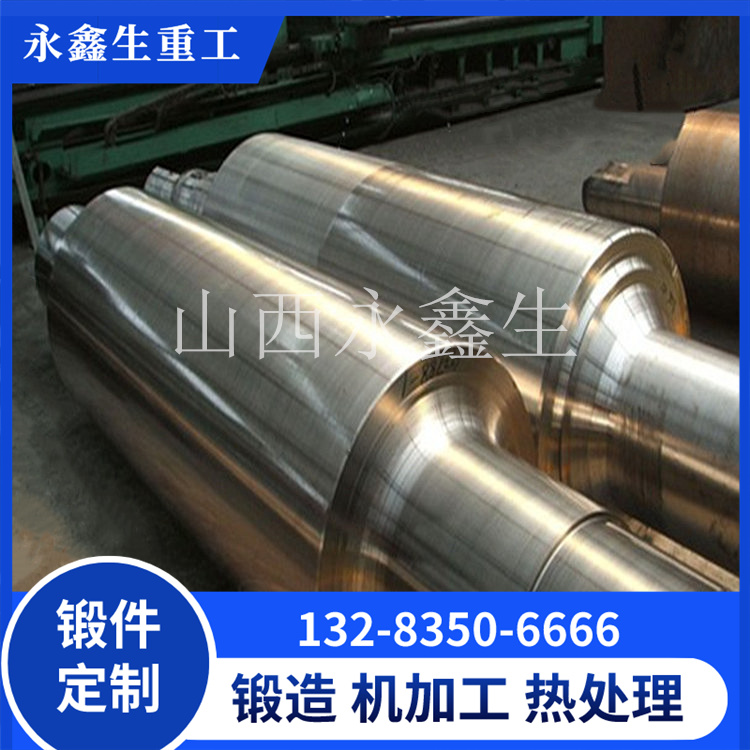
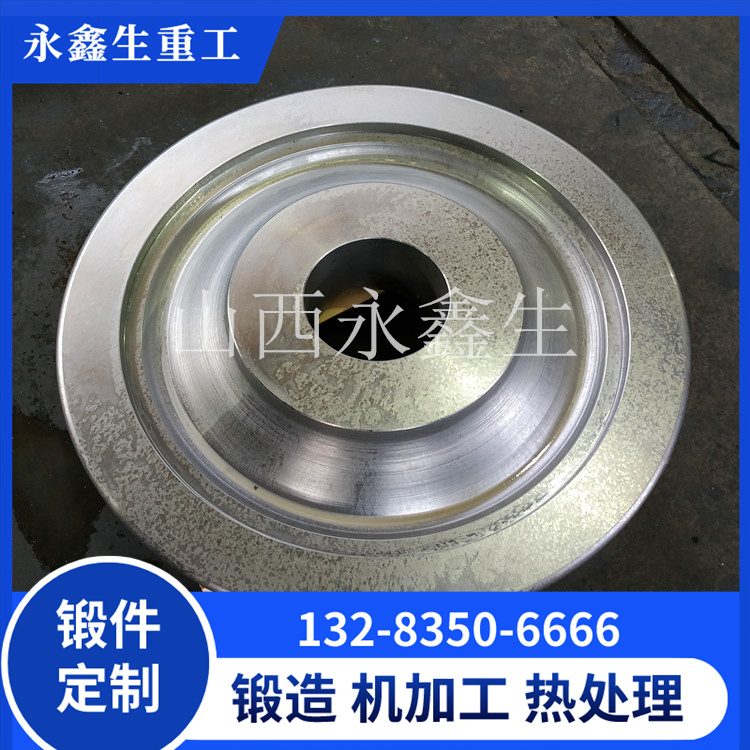
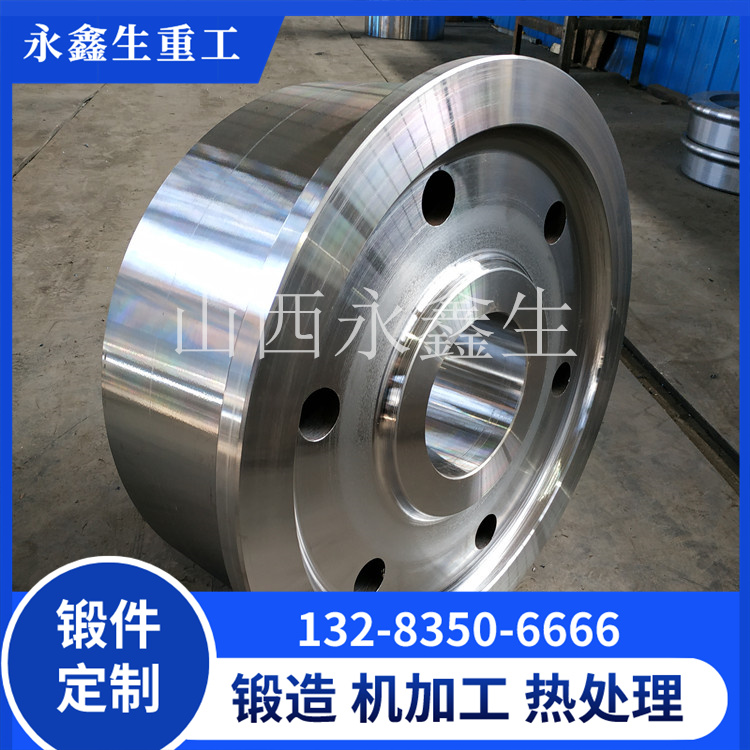
工业重型装备的动力传动系统,离不开各类轴类锻件。主轴、风机轴、轧辊是冶金、风机、板材轧制生产线的核心重载部件,长期承受扭转、弯曲、挤压复合载荷,服役环境复杂,对锻件内部组织、力学性能、探伤等级都有着严格要求。很多客户在采购轴件时,面临供应商只能做毛坯,无法配套热处理、探伤,或者只能加工小件,无法承接大型长轴锻件的难题。山西永鑫生重工打造工业轴类锻件一站式锻造服务,主轴、风机轴、轧辊均可按需定制生产,从原材料、锻造、热处理、机加工到无损检测全流程内部完成,一站式交付,减少客户多供应商对接的沟通成本与质量风险。
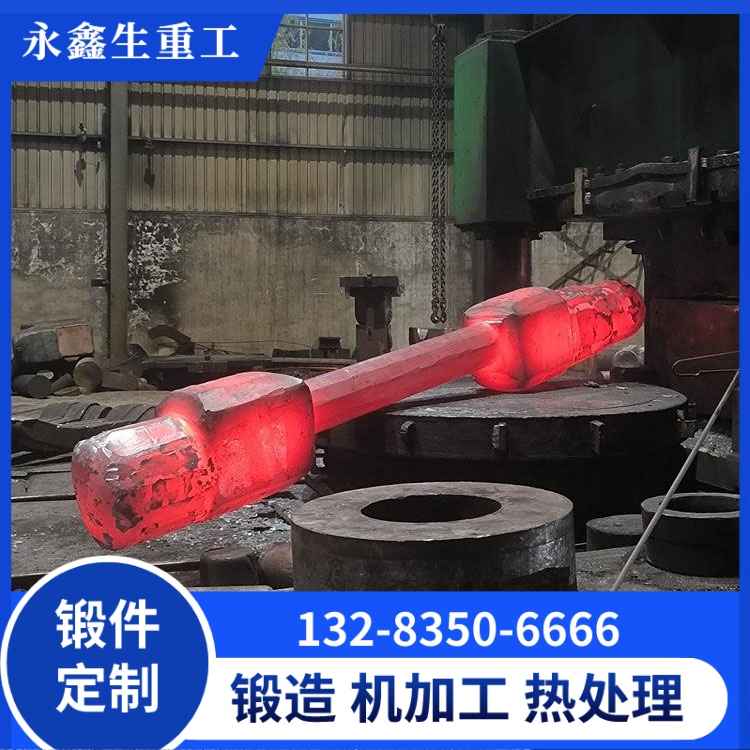
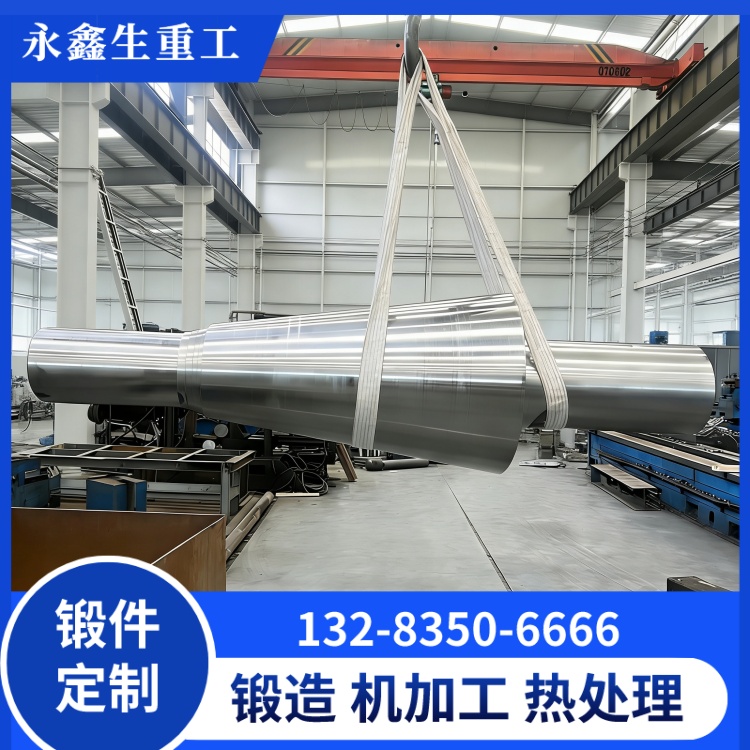
主轴作为装备主机核心传动构件,承担整机主要扭矩传递,是整套设备的受力脊梁。不同行业主轴工况差异巨大,冶金轧机主轴、风机主轴、破碎机主轴,载荷特性完全不同。冶金重载主轴持续承受大扭矩冲击,风机主轴长期高速旋转,对同轴度、金相组织均匀性要求极高。主轴锻造原材料选用精炼钢锭,严格控制有害杂质含量,锻造采用多道次镦拔工艺,合理设置锻造比,打碎钢锭内部粗大铸态晶粒,压实芯部疏松缺陷,让金属纤维沿着轴向连续分布,提升抗疲劳、抗扭性能。锻造加热采用分段升温,防止大截面坯料内外温差过大产生热裂纹,全程监测始锻、终锻温度,保障锻件成型质量。
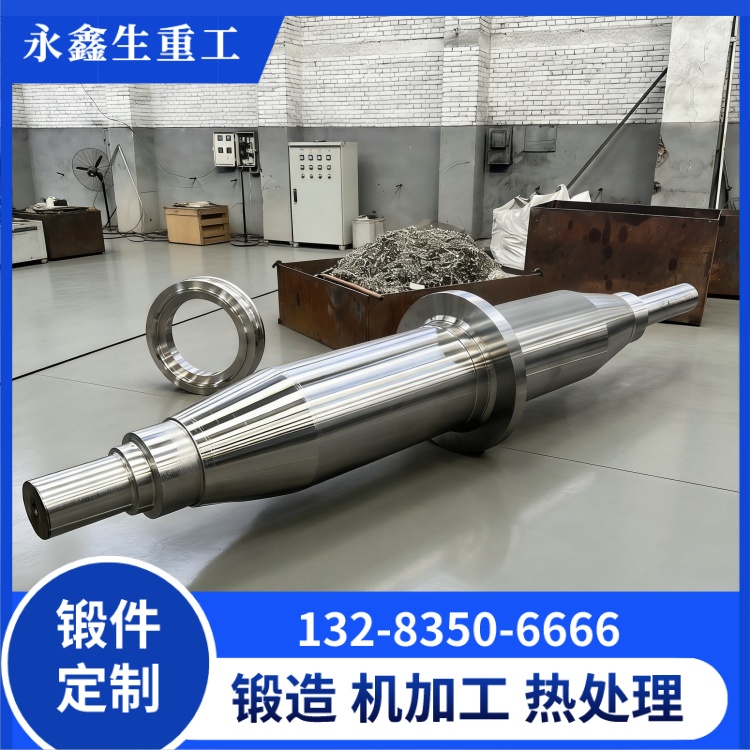
风机轴是工业离心风机、引风机、送风机的核心旋转部件,多用于电厂、化工、水泥、冶金行业大型风机设备。风机轴长期高速连续运转,启停频繁,承受交变弯曲与扭转载荷,一旦内部存在微小缺陷,长期运行后缺陷扩展,极易发生断轴停机事故。风机轴锻件常见材质选用 42CrMo、34CrNiMo6 合金钢,锻后必须进行去应力退火,消除锻造产生的残余应力,避免后续机加工过程出现弯曲变形。对于长尺寸风机轴,热处理之后需要精密校直,严格控制直线度,保障高速运转时动平衡达标。永鑫生重工可根据风机图纸参数,定制不同直径、长度的风机轴毛坯,预留合理机加工余量,支持粗加工交付。
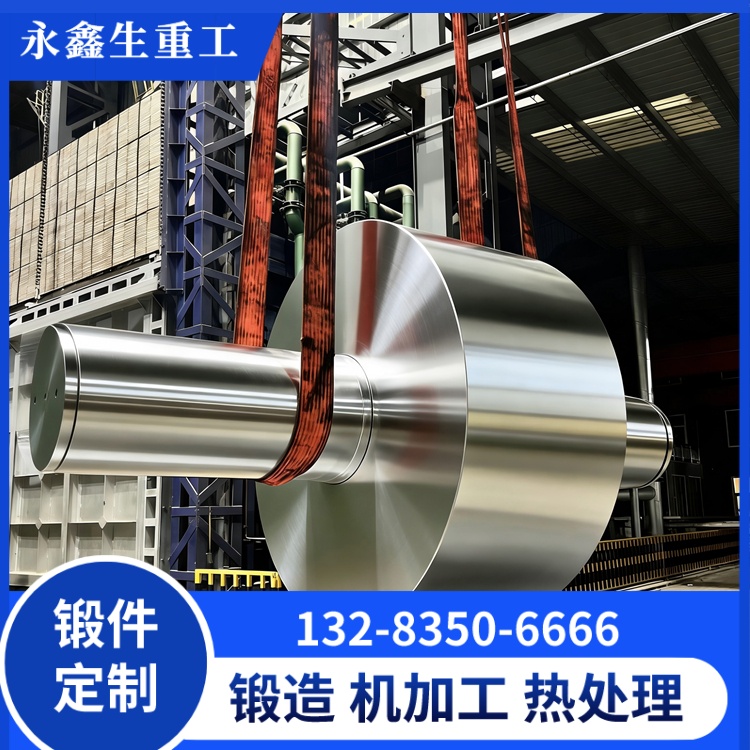
轧辊锻件广泛应用于轧钢、卷板、板材压延设备,辊身持续承受板材挤压带来的巨大径向压力,两端轴颈承受轴承摩擦载荷,辊身工作面要求耐磨,芯部需要高韧性。轧辊锻件分为工作辊、支撑辊,结构上包含辊身、两端轴颈、过渡轴肩,截面变化大,轴肩位置属于应力集中区域,锻造阶段重点优化过渡圆角处金属流动,减少应力集中隐患。轧辊锻造完成后,根据工况选择调质处理,部分产品可配套表面强化工艺,提升辊身耐磨性能。大直径轧辊锻件冷却管控难度高,锻后不能快速空冷,送入缓冷坑缓慢降温,避免残余应力集中开裂。
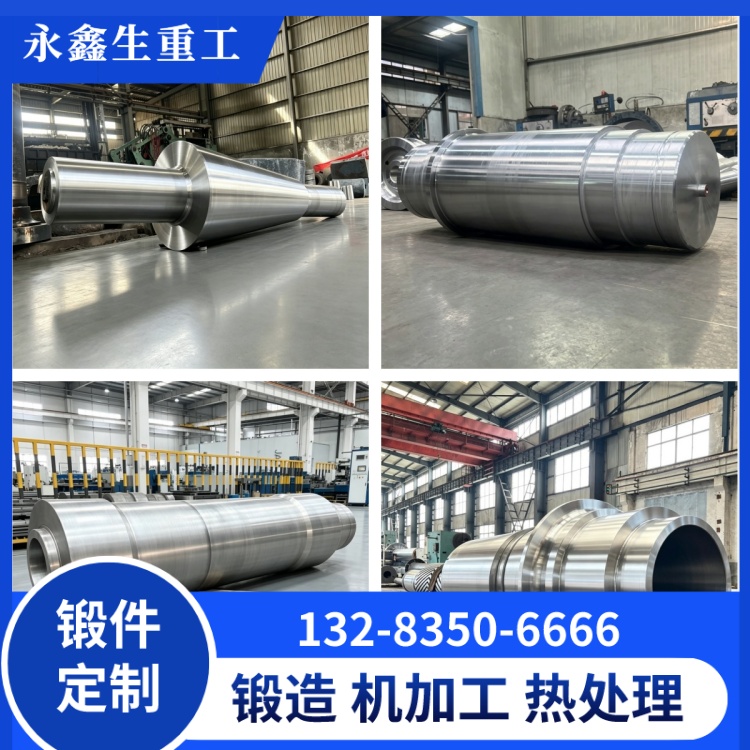
一站式锻造的核心优势,就是全工序自主可控。山西永鑫生重工坐落于山西定襄锻造产业集群,拥有完整重型锻造生产线,3 吨、5 吨锻锤、15000 吨自由锻油压机、3 万吨模锻压机,可加工长度 1-20 米,直径跨度大的各类轴锻件。配套大型台车热处理炉、数控车床、理化实验室、无损探伤室,所有工序全部在厂区内完成,不用外委外协,减少工序流转带来的质量失控风险。原材料进厂复检、锻造过程温控、热处理曲线记录、探伤检测全部留存记录,锻件全程可追溯。
质量检测环节执行多级检验流程,毛坯阶段先做粗探伤,剔除明显缺陷;粗加工完成后开展最终无损探伤,UT 超声波探伤检测内部缺陷,MT 磁粉探伤筛查轴肩、轴颈表面微裂纹。每批次产品截取随炉试棒,同步热处理,做拉伸、冲击、硬度、金相试验,出具完整质保资料,满足主机厂、第三方监检的要求。材质可选 35#、40Cr、42CrMo、34CrNiMo6、不锈钢等,可按照客户图纸、技术协议定制,满足不同工况的强度、韧性、耐腐蚀需求。
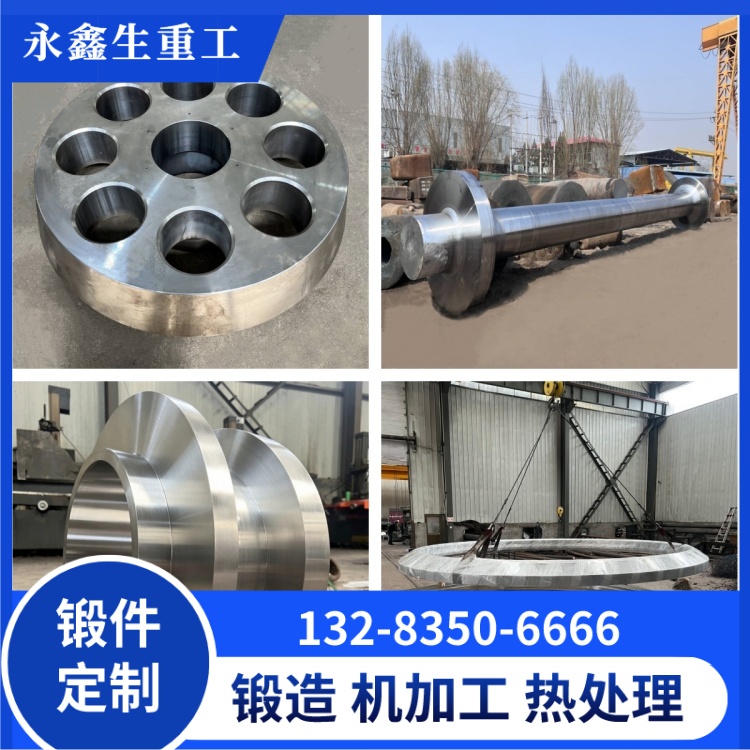
在项目服务上,永鑫生重工技术团队前期介入,对接客户图纸,进行工艺评审,评估锻造余量、热处理变形风险,给出合理的毛坯方案。无论是新项目配套单件试制,还是生产线批量备件供货,都可以承接。针对主轴、风机轴、轧辊这类大型锻件,生产周期提前规划,按照项目节点交付,同时可提供粗加工半成品,客户拿到产品后可直接进行精加工,缩短客户加工周期。
选用一站式锻造供应商,客户只需要对接一家工厂,就可以完成从钢锭毛坯到探伤合格半成品的全部工序,避免多家外协带来的责任划分不清、质量互相推诿的问题。山西永鑫生重工专注工业轴类锻件一站式锻造,主轴、风机轴、轧辊按需生产,持续为冶金、电力、化工、板材加工行业提供稳定可靠的重载轴锻件产品,保障各类重型装备安全稳定运行。
新闻中心
热门文章
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号