 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区


 当前位置:

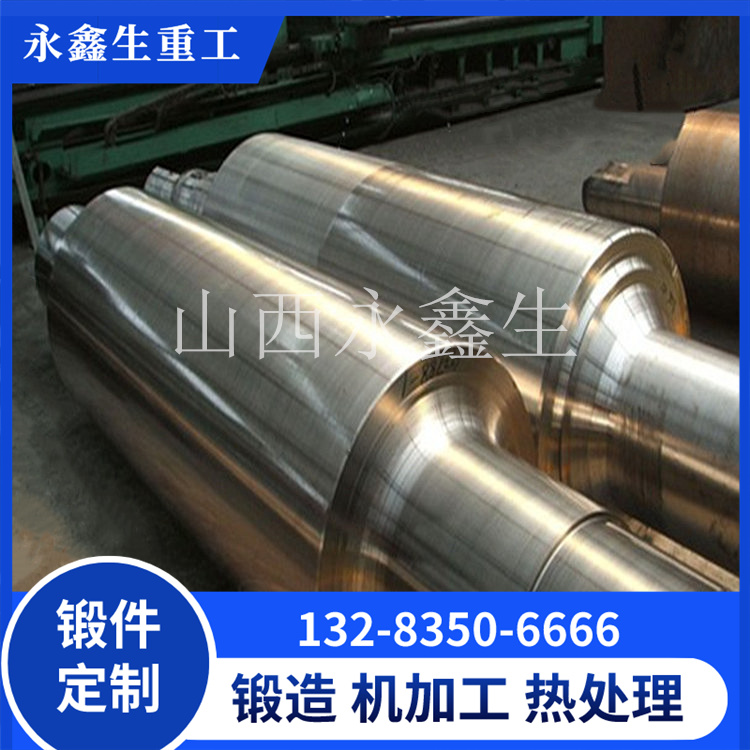
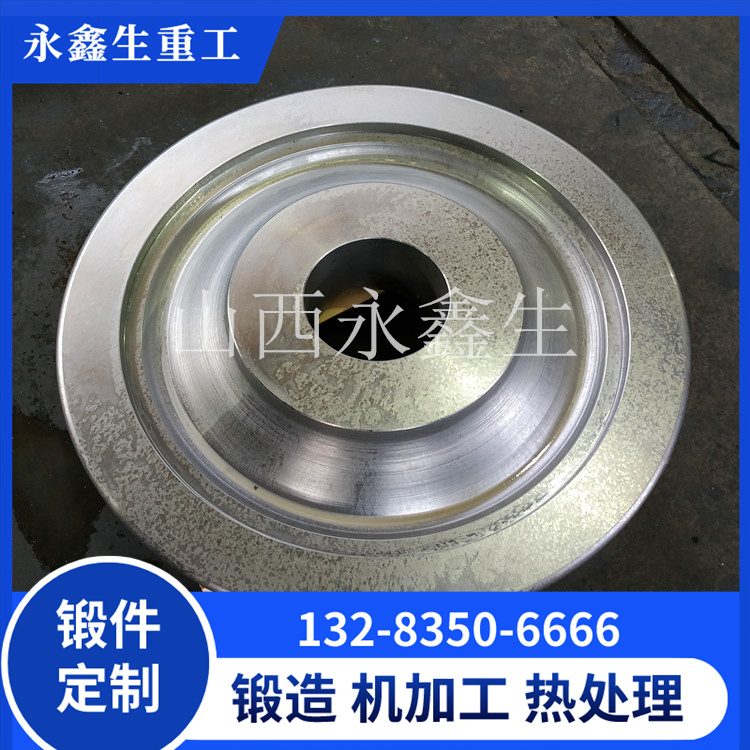
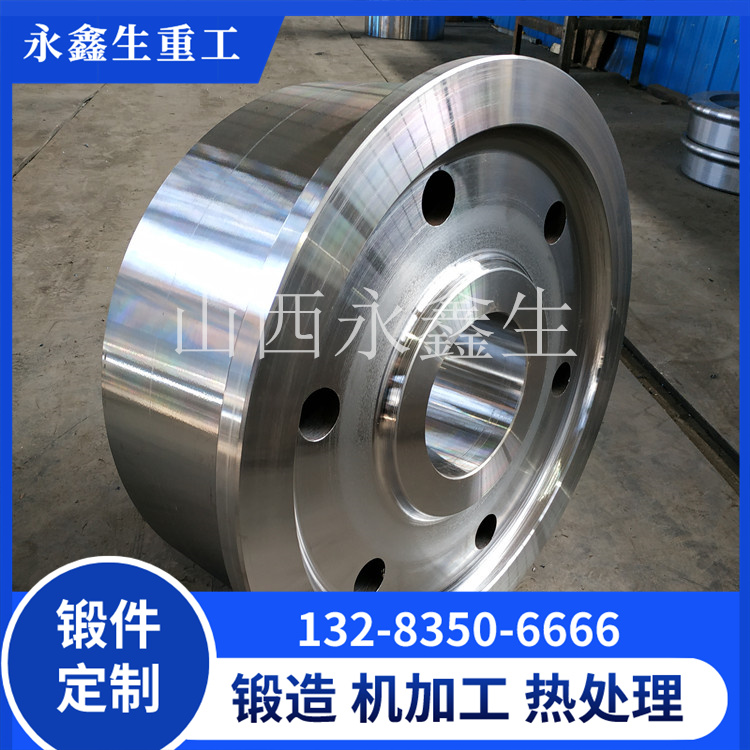
304 不锈钢阀体锻件,化工管道阀门承压锻坯锻造加工
化工管道系统中,阀体是控制介质通断、承受管道内压的核心承压构件,介质冲击、压力波动、温度变化都会持续作用在阀体本体。一旦阀体本体出现疏松、裂纹、夹渣等缺陷,极易引发介质泄漏,造成生产安全事故。304 不锈钢阀体锻件依靠锻造获得致密均匀的金属组织,兼具良好的耐弱腐蚀能力与力学性能,是化工管道阀门制造常用承压锻坯。山西永鑫生重工可定制各类规格 304 不锈钢阀体锻件,配套锻造、固溶热处理以及无损检测,满足化工阀门承压设备制造要求。
304 属于经典 18-8 铬镍奥氏体不锈钢,铬元素在材料表面形成致密钝化膜,可抵御淡水、弱有机酸、常温大气等弱腐蚀介质侵蚀,镍元素稳定奥氏体组织,保证材料具备优良塑性与韧性,适合锻造成型。和铸造阀体毛坯相比,锻造阀体经过多次锻打压实,钢锭内部原生的气孔、疏松、夹渣等铸态缺陷被压合消除,晶粒得到细化,金属流线沿着阀体轮廓连续分布。阀体流道、阀座位置是应力集中区域,连续完整的金属流线能够显著提升阀体抗疲劳性能,在管道压力反复波动工况下,抵抗开裂的能力远优于铸件毛坯。

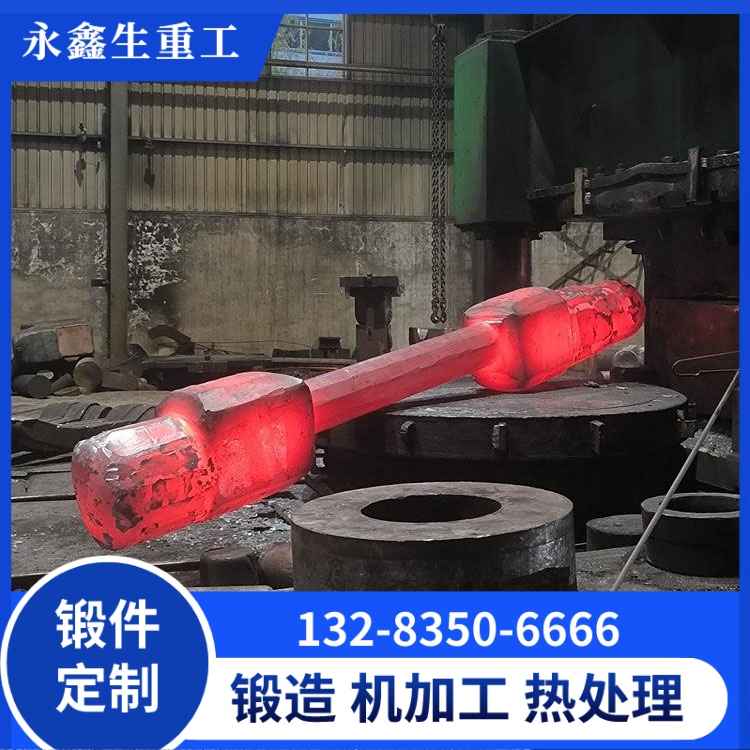
304 不锈钢阀体锻件采用模锻或者自由锻成型工艺。原材料选用合格不锈钢钢锭,进厂之后第一时间开展光谱成分复检,核验碳、铬、镍元素含量,杜绝材质混料,从源头把控锻件质量。奥氏体不锈钢导热系数低,坯料加热必须采用阶梯升温工艺,缓慢升温、分段保温,减小坯料表层与芯部温差,防止热应力过大产生表面裂纹。坯料升温至合适锻造温度区间后,通过锻锤反复锻打成型,按照阀体成品图纸预留合理机加工余量,兼顾后续内腔、法兰、阀座的切削加工需求。锻造过程严格把控锻造比,确保锻件内部组织充分压实,保证阀体壁厚位置力学性能均匀一致。
锻造成型之后的固溶热处理,是 304 不锈钢阀体锻件生产的关键工序。将锻件加热至 1050~1080℃区间充分保温,让碳化物充分溶入奥氏体组织,随后快速冷却,得到均匀单相奥氏体结构,消除锻造过程产生的残余应力。如果残余应力去除不彻底,阀体毛坯在后续机加工完成后,会出现变形,导致阀座密封面平面度不达标,阀门装配后出现内漏问题。热处理工序完成后,按照承压设备锻件标准开展无损检测:超声波探伤排查阀体本体内部夹层、孔洞缺陷,磁粉探伤重点检查阀体转角、法兰根部等应力集中位置的表面裂纹,每一件合格锻件都可出具完整质检报告。
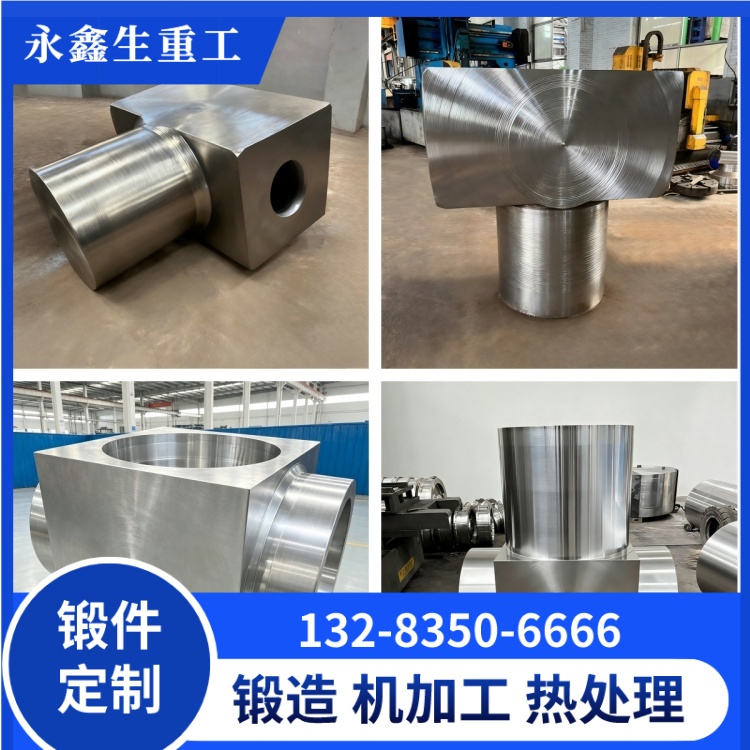
304 不锈钢阀体锻件拥有明确适用工况范围,适合常温淡水、食品介质、弱腐蚀性化工流体、低压与中压管道闸阀、截止阀、球阀阀体毛坯。但是 304 材质不含钼元素,抗氯离子点蚀能力有限,当介质含有海水、含盐污水等高氯离子成分时,阀体表面钝化膜容易被破坏,产生点蚀坑,在承压状态下不断扩展,引发阀体渗漏,这类工况应当选用 316 或 316L 不锈钢阀体锻件。另外,当阀体后续需要焊接组装,并且长期处于 450℃~850℃敏化温度区间运行,容易产生晶间腐蚀,建议改用低碳 304L 阀体锻件。
化工管道阀门长期承受介质压力冲击,启停过程产生交变载荷,阀体转角、壁厚过渡区域极易产生应力集中。铸造阀体毛坯内部缺陷不可避免,很多微小气孔在机加工之后暴露,试压阶段发生渗漏;而锻制阀体毛坯组织致密,承压稳定性更高,因此中低压化工、食品、水处理管道关键阀门,优先选用不锈钢阀体锻坯。很多阀门制造企业对比后发现,锻件前期采购成本略高于铸件,但阀体使用寿命更长,试压报废率低,后期设备运维成本更低。
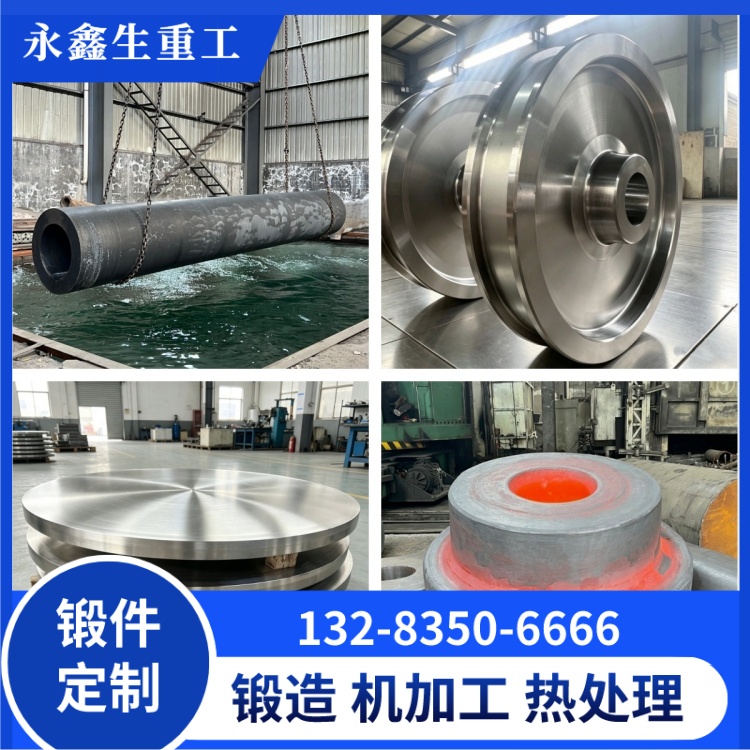
山西永鑫生重工可根据客户图纸,定制不同通径、压力等级的 304 不锈钢阀体锻件,可交付毛坯或者粗加工状态锻件,产品符合承压锻件相关标准,可提供原材料质保书、热处理曲线、探伤报告全套资料。技术团队可结合管道介质、工作温度、压力参数,优化锻造余量与热处理方案,规避机加工变形、试压渗漏等各类质量问题。
综合来看,在弱腐蚀介质化工管道工况,304 不锈钢阀体锻件凭借稳定耐蚀性、致密锻造组织,是性价比突出的阀门承压锻坯。依托完整锻造、热处理、探伤生产流程,保障化工管道阀门长期承压运行安全。山西永鑫生重工承接各类非标 304 不锈钢阀体锻件锻造加工,欢迎阀门装备、化工设备制造厂家携带图纸洽谈定制。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号