 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区


 当前位置:

不锈钢轴类锻件精加工,304 与 316L 材质优缺点对比
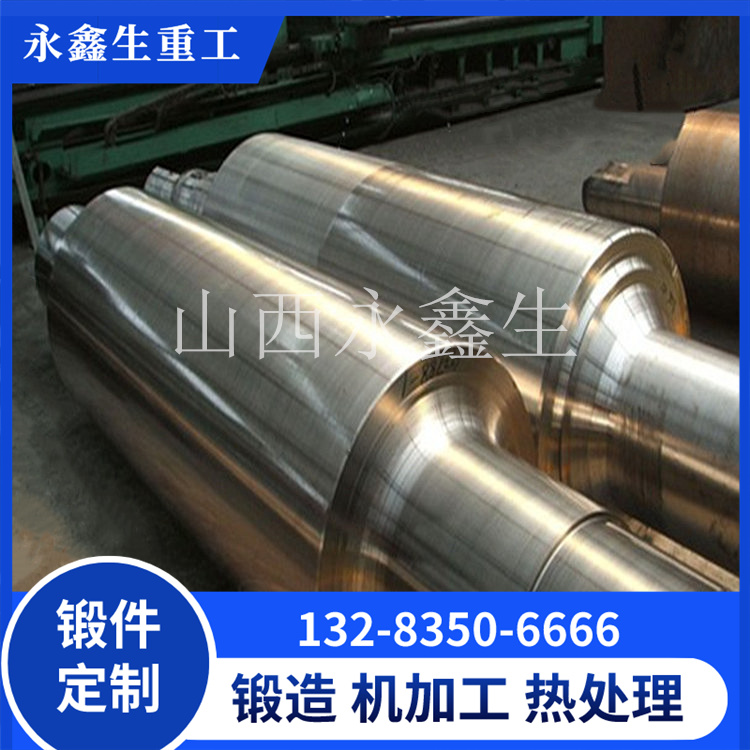
不锈钢轴类锻件完成锻造毛坯之后,一般需要开展车削、磨削精加工,制作成泵轴、搅拌轴、阀杆成品。304 与 316L 是轴锻件最常用两种奥氏体不锈钢,两者锻造性能、机加工特性、耐腐蚀能力各不相同。山西永鑫生重工拥有不锈钢轴锻件锻造与粗加工经验,对比 304、316L 轴锻件优缺点,同时介绍不锈钢轴锻件精加工要点,方便设备厂家选材与加工规划。
304 不锈钢轴锻件优点:原材料采购成本更低;锻造塑性良好,锻造成型难度低;常温韧性优秀,弱腐蚀环境防锈稳定。缺点:不含钼,不耐氯离子腐蚀;在海水、含盐介质极易点蚀;在敏化温度区间焊接后有晶间腐蚀风险。适用场景:食品设备搅拌轴、普通化工低压设备传动轴,介质无氯离子,工况温和。

316L 不锈钢轴锻件优点:添加钼元素,抗氯离子点蚀能力强,海水、含氯化工介质稳定;低碳,抗晶间腐蚀性能优异,焊接之后依旧保持良好耐蚀性;高温稳定性优于 304。缺点:合金元素含量高,原材料价格更高;材料塑性略低于 304,锻造变形抗力更大,锻造成本更高。适用场景:化工泵轴、海水工况传动轴、需要焊接装配的阀杆轴件。
从精加工角度对比两种材质。304 不锈钢切削加工性能相对友好,加工粘刀现象较轻,刀具磨损速度慢,车削、磨削加工更容易控制,精加工工时更少。316L 不锈钢韧性更高,塑性大,切削时容易产生粘刀、积屑瘤,加工硬化倾向明显,精加工难度大于 304,对刀具材质、切削参数要求更高,加工工时更长,精加工成本更高。客户在做机加工预算时,需要考虑这个差异。

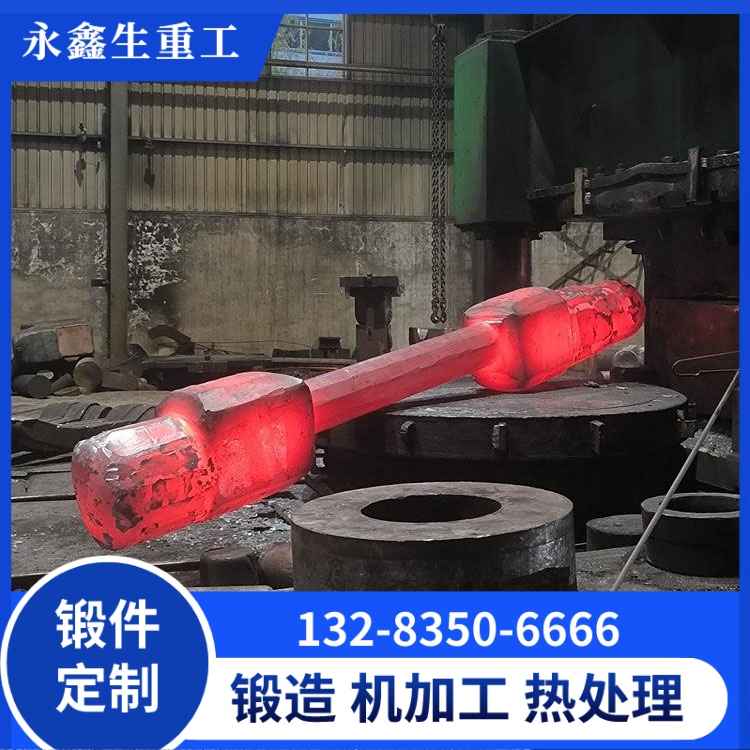
不锈钢轴锻件完整流程:锻造毛坯→固溶热处理→探伤→粗加工→精加工。锻件毛坯必须做好热处理,如果残余应力没有消除,精加工之后轴件容易发生变形,尺寸超差。很多客户直接拿未热处理锻件精加工,加工完成放置一段时间轴弯曲,造成工件报废,这是不锈钢轴加工常见踩坑点。所以锻后固溶热处理是必不可少工序。探伤在热处理之后开展,排查内部、表面缺陷,缺陷工件不能进入精加工环节。
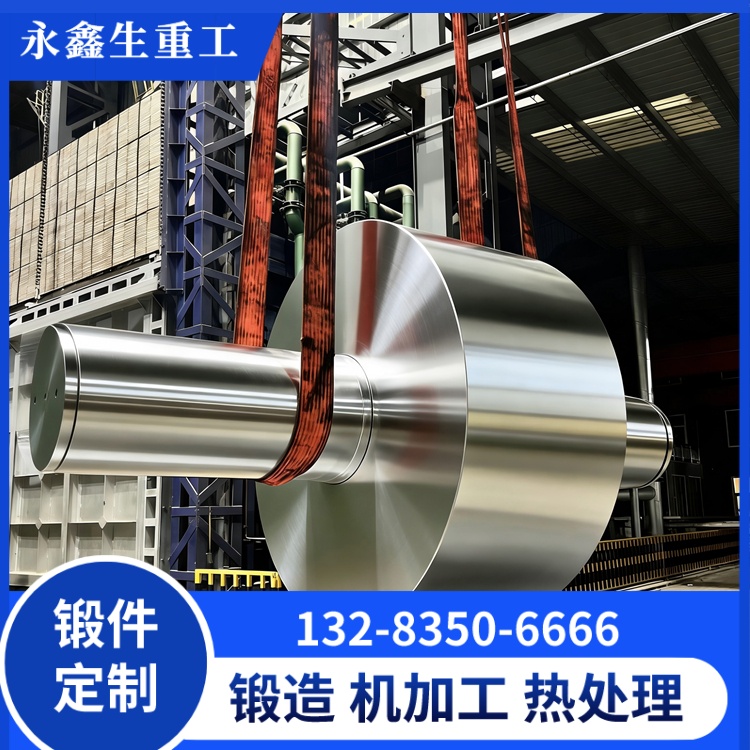
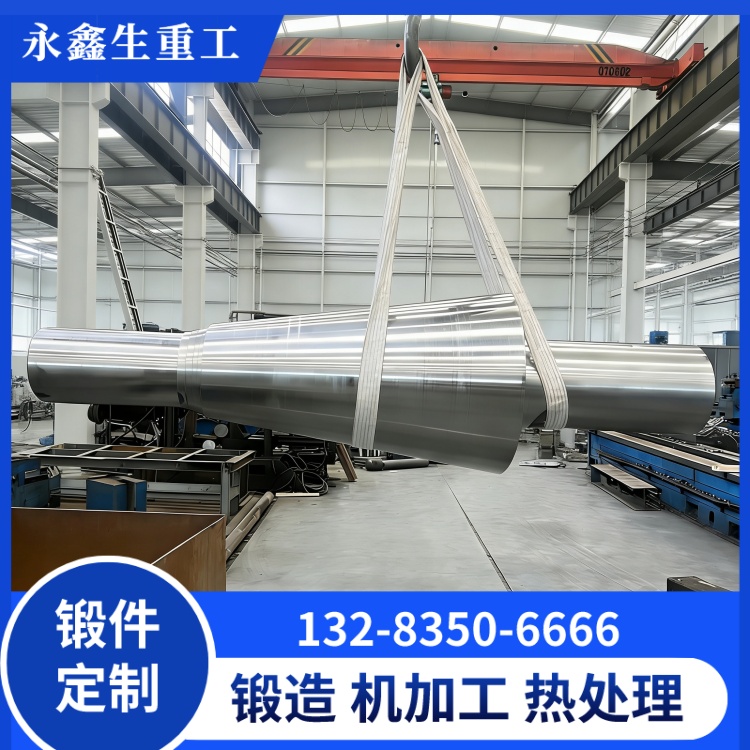
精加工环节建议:选用合适硬质合金刀具,降低切削速度,合理进给量,充分冷却,抑制加工硬化,减少粘刀。阶梯轴台阶根部做好过渡圆角,避免应力集中,轴件运行时降低疲劳断裂风险。山西永鑫生重工可提供轴锻件粗加工服务,提前车掉大部分余量,客户拿到粗加工件之后,只需要少量精加工,节省客户机加工时间。

选型总结:介质弱腐蚀、无氯离子,优先 304 轴锻件,材料与加工成本更低;介质含氯离子、需要焊接,优先 316L 轴锻件,牺牲部分成本换取耐腐蚀可靠性。没有最好材质,只有匹配工况的选择。
山西永鑫生重工可生产 304、316L 不锈钢轴类锻件,支持毛坯供货,也可承接粗加工。欢迎泵阀、搅拌设备厂家发送图纸,咨询不锈钢轴锻件锻造和粗加工业务。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号