 电话:13283506666
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区


 当前位置:

船用主推进轴系锻件为什么必须整体锻造?轴类锻件整锻工艺优势详解
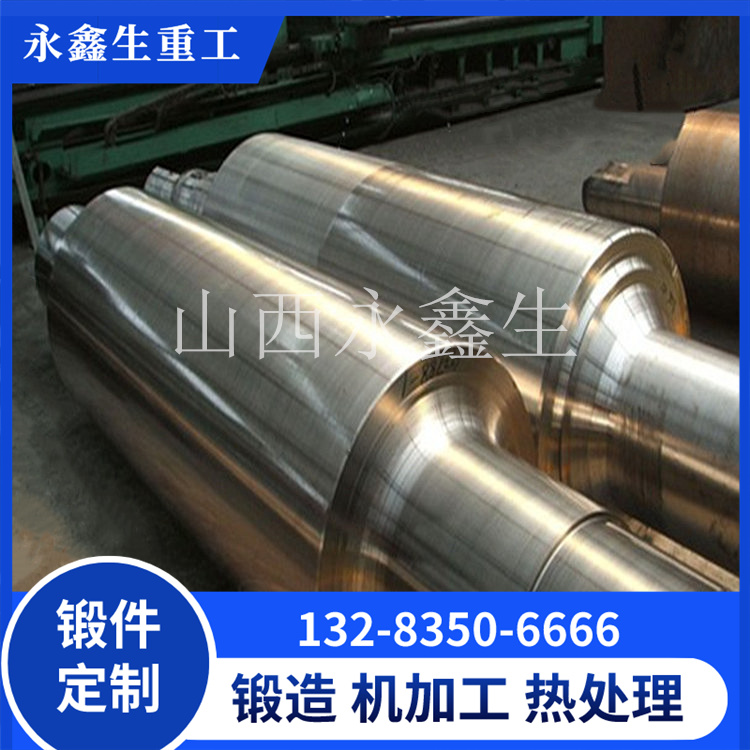
船舶主推进轴系是整船动力系统的核心命脉,其中艉轴、中间轴、推力轴、联轴器四大关键锻件,直接决定船舶动力传输的稳定性、安全性与使用寿命。在船舶行业规范与各大船级社入级标准中,主推进轴系核心部件严禁采用铸件、拼接件、焊接件,必须采用整体自由锻工艺制造。很多船厂与采购方只知道 “要用锻件”,却不清楚整锻工艺的核心价值与技术优势。本文结合山西永鑫生重工多年船用轴系锻造生产经验,详细讲解船用轴类锻件整体锻造的必要性与工艺优势。
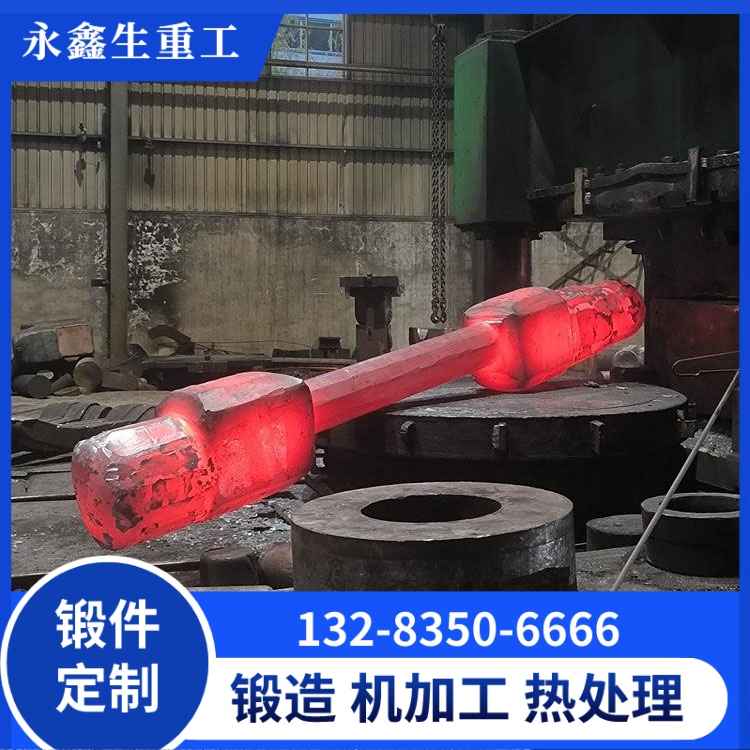
首先,整体锻造能够彻底解决铸件与生俱来的内部缺陷。铸造工艺成型速度快,但钢水凝固过程极易产生气孔、缩松、夹渣、晶间疏松等内部缺陷。船舶轴系长期承受交变扭转力、弯曲应力、海水腐蚀、高频振动,铸件内部微小缺陷会在航行过程中持续扩展,最终造成轴体断裂、轴系抱死、动力失效等重大安全事故。而整体自由锻通过万吨压力机反复压实、拔长、锻打,让钢锭内部疏松孔隙完全焊合,打碎粗大晶粒,让锻件内部组织致密均匀,从根源杜绝内部缺陷,满足远洋船舶、海工船舶长期稳定运行的严苛要求。
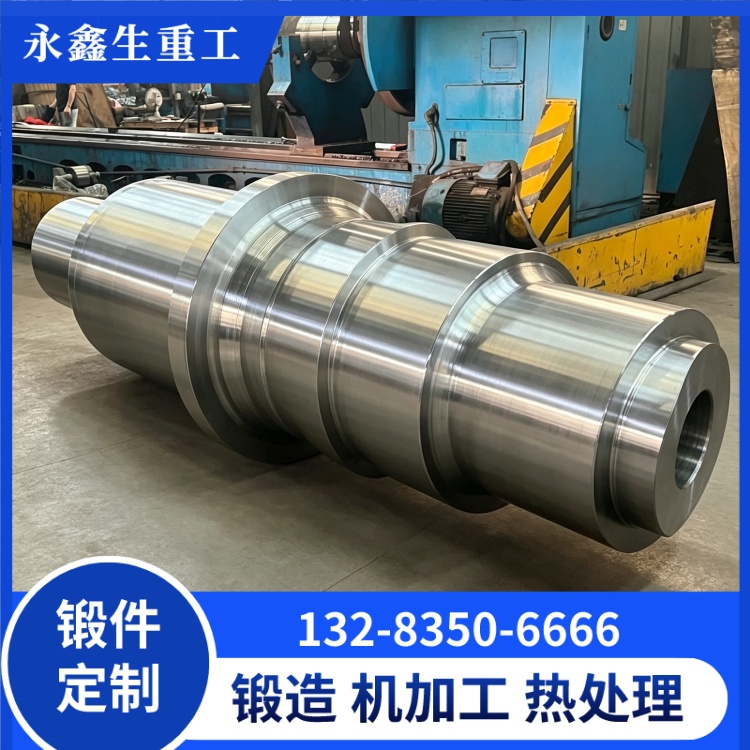
其次,整体锻造可形成连续完整的金属纤维流线,大幅提升轴系抗疲劳性能。船用艉轴、中间轴属于长轴类构件,工作时全程承受往复扭转与弯曲载荷。普通加工下料、拼接加工的轴件,金属流线被切断,受力位置极易产生应力集中,疲劳寿命大幅降低。山西永鑫生重工采用一锭整锻、一次成型工艺,轴身从头到尾金属流线连续顺直、无断裂、无错位,流线方向与受力方向完全一致。在长期交变载荷工况下,整锻轴件抗疲劳强度、抗扭强度、抗弯曲性能远优于拼接轴、加工轴,能够适配大功率主机、高负荷远洋航行工况。
第三,整体锻造工艺可以保证轴系锻件力学性能均匀稳定,整支轴件无性能短板。分段加工、拼接焊接的轴体,不同区段材质晶粒大小、硬度、韧性不一致,焊接位置更是力学薄弱点,极易成为断裂突破口。而整体锻造结合整体调质热处理,让整支艉轴、中间轴、推力轴从端头到中间截面,金相组织均匀、硬度一致、韧性统一,整机载荷分布均匀,不会出现局部应力集中损坏问题。尤其冰区船舶、重载散货船、工程船,对低温冲击韧性要求极高,整锻工艺配合真空精炼钢锭,可稳定满足 - 20℃、-40℃低温冲击船级社标准。
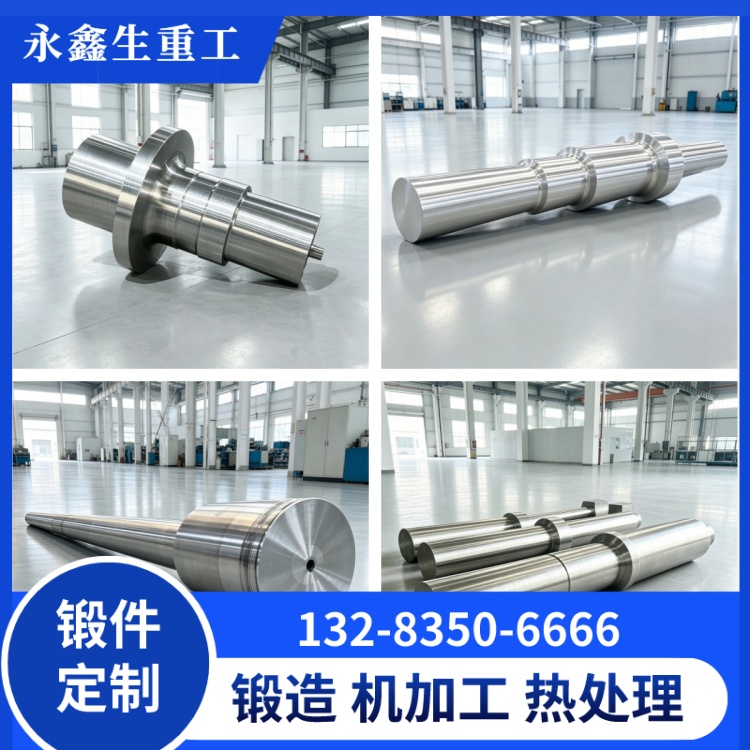
第四,整体锻造轴系锻件精度可控、装配稳定性更强。很多客户误以为整锻只改变内部组织,其实对后期机加工、轴系对中、运行振动影响极大。整锻毛坯残余应力分布均匀,热处理变形量小,校直精度更高,精加工后轴身直线度、轴颈圆度、法兰端面平行度误差极小。装配后轴系对中精度高、整机振动小、轴承磨损慢,大幅降低船舶后期运维成本与故障概率。而拼接轴、改制轴普遍存在应力残留大、后期变形、运行抖动等问题。
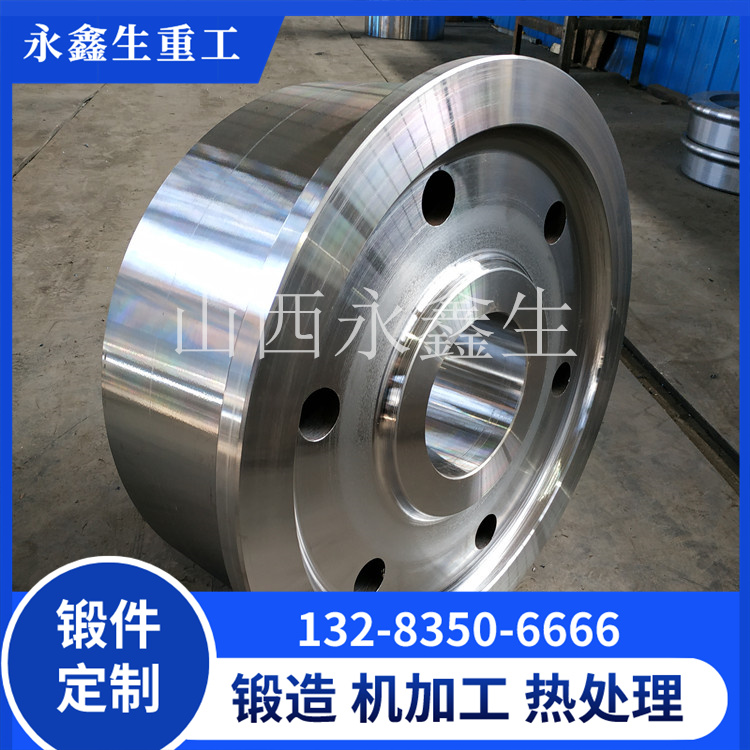
除此之外,整体锻造是船级社入级硬性要求。CCS、DNV、LR 等主流船级社规范明确规定:船舶主推进传动轴、推力轴、主联轴器必须采用整体锻钢件,禁止焊接拼接、铸件替代。所有整锻轴件可完整提供锻造比报告、钢锭炉号、热处理曲线、探伤报告、力学性能报告,全程可追溯,完全满足新船入级、船检年审、船舶换证检验要求。
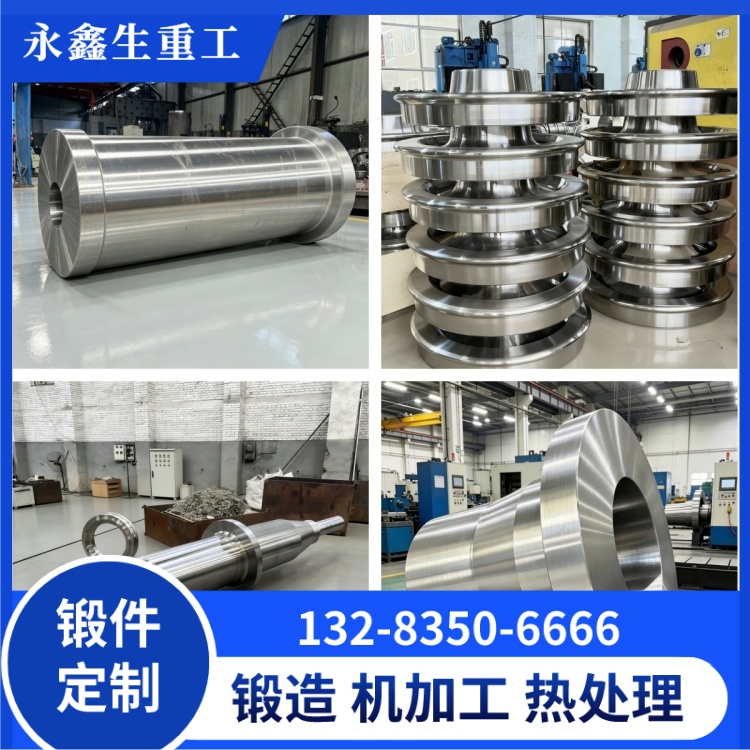
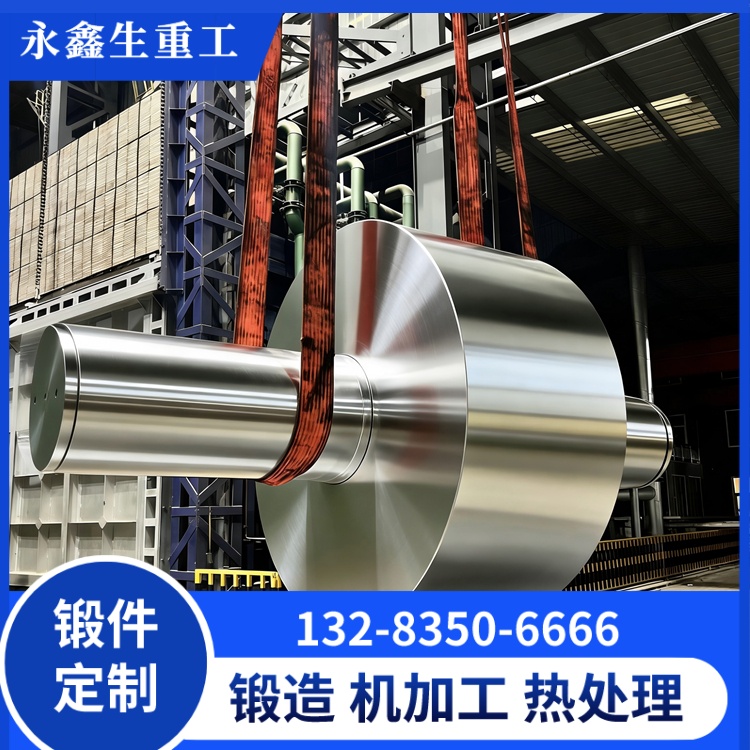
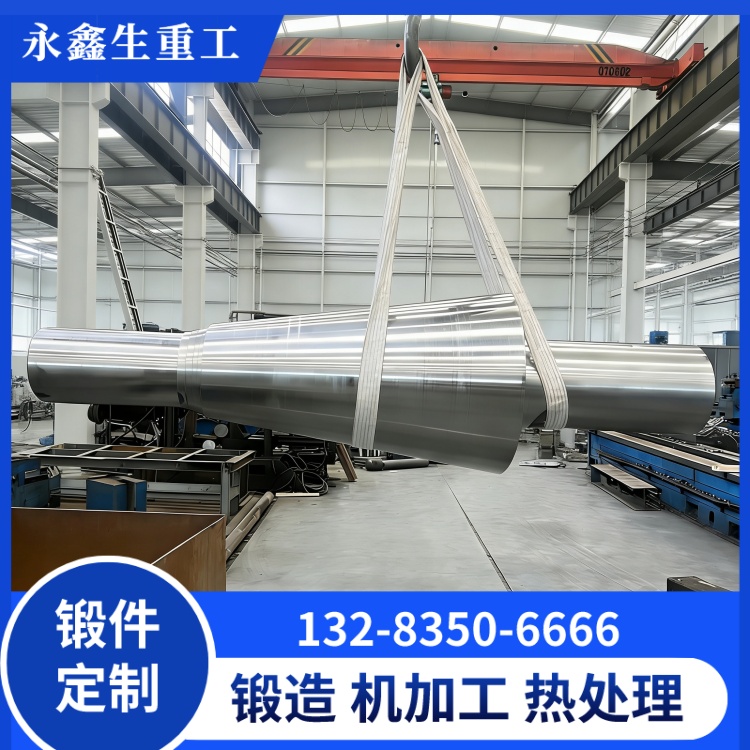
作为专业船用轴系锻件生产厂家,山西永鑫生重工始终坚持一料整锻、不拼接、不补焊、不改制的生产原则,主打 42CrMo、34CrNiMo6、35CrMo、45# 等船用材质,可一站式生产艉轴、中间轴、推力轴、联轴器全套整锻产品,毛坯、粗加工、精加工成品均可交付,支持船级社现场监造与见证试验,适配内河船舶、近海船舶、远洋货轮、海工工程船各类项目需求。
新闻中心
 邮箱:13283506666@qq.com
 地址:定襄县师家湾工业区
- 产品中心 product
- 直通车 Through train
- 新闻中心 News Center
- 关于我们 About us
- Copyright ©山西永鑫生重工股份有限公司 版权所有 备案号:晋ICP备12001636号